TPU nella stampa 3D: progettare componenti flessibili che funzionano
Durezza Shore, pareti, infill, orientamento e prove: come progettare e stampare in TPU protezioni, piedini e parti flessibili realmente funzionali.
More details
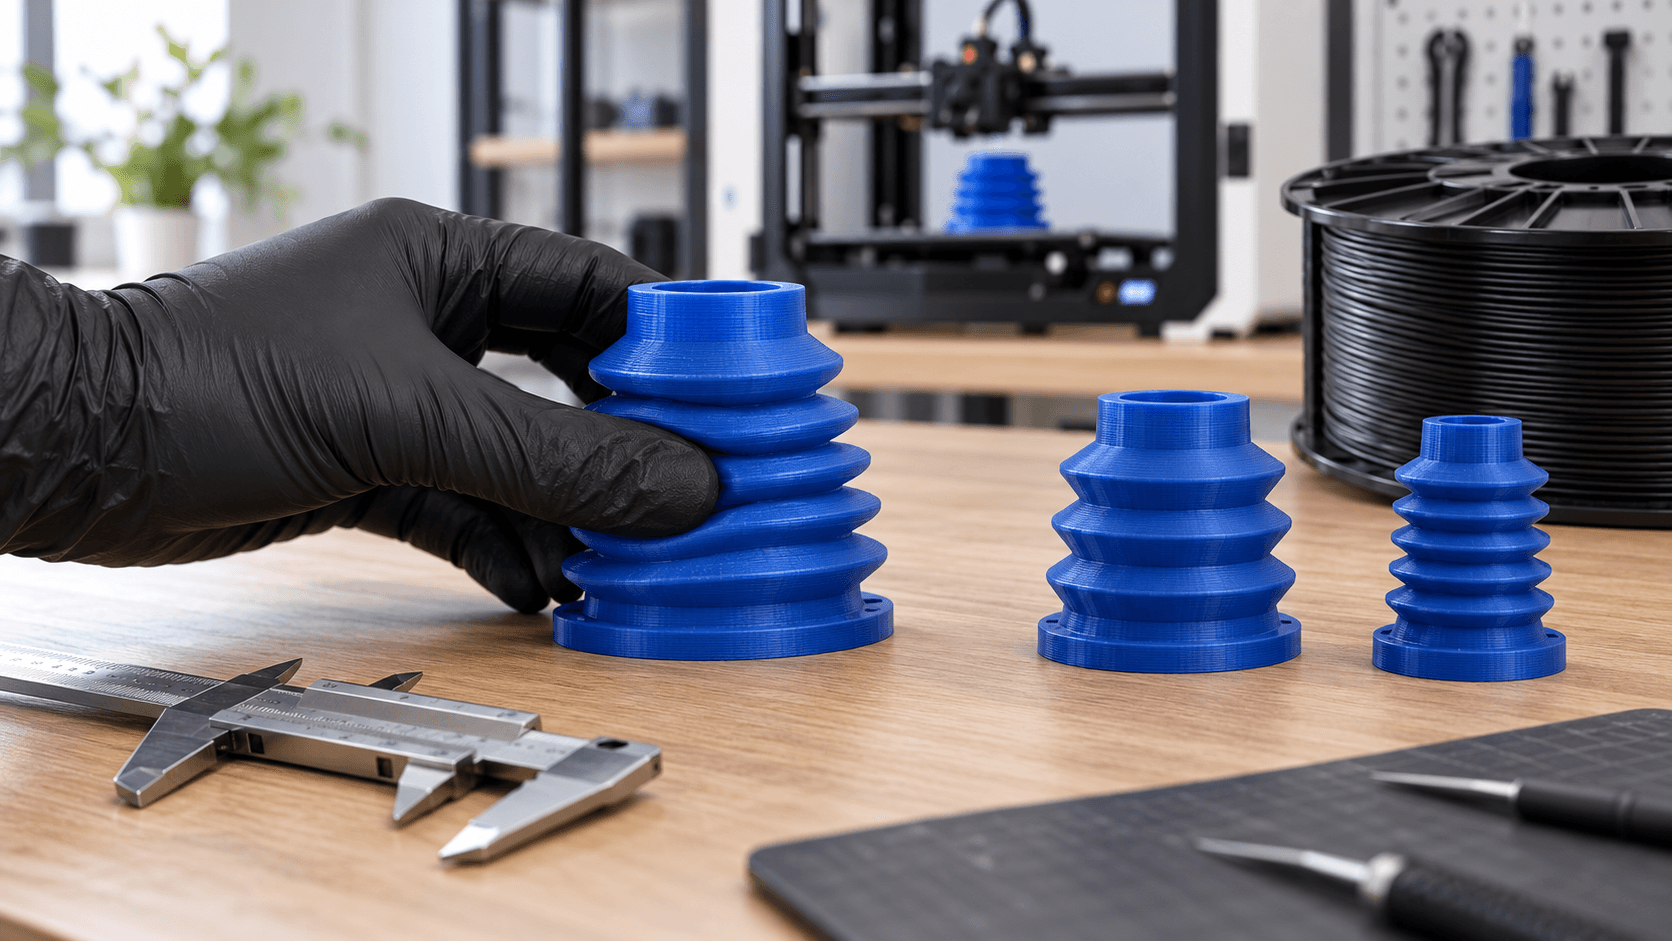
Un componente flessibile stampato in 3D non nasce scegliendo semplicemente “TPU” nello slicer. Il risultato dipende dalla formulazione del filamento, dalla durezza dichiarata, dalla geometria, dall’orientamento e dal modo in cui il pezzo verrà caricato. Una cover che assorbe un urto, un piedino antivibrazione e una guarnizione non critica possono usare la stessa famiglia di materiale, ma richiedono risposte molto diverse. Il TPU, poliuretano termoplastico, è una delle opzioni FDM più comuni quando servono elasticità, tenacità o capacità di deformarsi e recuperare la forma. Può essere utile per protezioni, passacavi, soffietti, tamponi, impugnature e componenti ergonomici. Prima di ordinare o stampare, però, bisogna tradurre “flessibile” in requisiti misurabili: quanto deve comprimersi il pezzo, con quale forza, per quanti cicli e in quale ambiente?
Durezza Shore: utile, ma non sufficiente
La durezza Shore aiuta a distinguere materiali più morbidi o più rigidi. Non descrive da sola il comportamento del componente finito. Due pezzi prodotti con TPU 95A possono reagire in modo diverso se cambiano formulazione, spessore, numero di perimetri, riempimento o struttura interna. Allo stesso modo, un campione sottile in 95A può flettersi più facilmente di un blocco spesso realizzato con un grado nominalmente più morbido. Le schede dei produttori mostrano anche perché il nome generico non basta. Forward AM pubblica per Ultrafuse TPU 85A valori differenti secondo la direzione XY, XZ o ZX: il processo FDM introduce quindi una risposta anisotropa. La stessa fonte precisa che i dati sono proprietà tipiche e non limiti minimi di specifica. Per il progetto reale servono scheda del grado scelto e prove sul pezzo stampato, non una tabella TPU generica.
Progettare dove e come il pezzo deve deformarsi
Una parte flessibile funziona meglio quando la zona di deformazione è intenzionale. Pareti uniformi, raggi generosi e transizioni graduali riducono le concentrazioni di tensione. Spigoli vivi, cambi improvvisi di sezione e intagli stretti possono trasformarsi in punti di innesco per tagli o rotture. Per una linguetta o un soffietto, il CAD deve lasciare spazio al movimento senza interferenze con componenti vicini. Per un piedino, contano area di appoggio e compressione sotto il carico reale. Per una protezione a incastro, occorre definire sia la forza necessaria al montaggio sia la capacità di restare in sede dopo più rimozioni. Infill e perimetri non sono semplici parametri di consumo. Più pareti e una struttura interna densa aumentano spesso la resistenza alla deformazione; meno pareti o geometrie cave possono rendere il pezzo più cedevole. La soluzione corretta dipende dalla funzione. Conviene preparare una piccola serie di provini con variazioni controllate, invece di modificare insieme materiale, spessore e profilo.
Tolleranze e accoppiamenti con un materiale deformabile
Misurare il TPU richiede una condizione definita. Un calibro stretto con troppa forza può comprimere il pezzo e restituire una quota ingannevole. Per incastri, manicotti e sedi bisogna specificare se la misura riguarda il componente libero, montato o compresso. Il campione più utile riproduce la zona funzionale: un tratto di guarnizione, un foro, un labbro, una clip o la sede di accoppiamento. La prova deve registrare gioco, forza di montaggio, recupero della forma e segni visibili dopo il ciclo. Una quota CAD corretta non garantisce da sola la prestazione quando il materiale cambia forma sotto carico.
Preparare una stampa TPU più stabile
I filamenti flessibili possono piegarsi o accumularsi nel percorso di alimentazione. Prusa raccomanda un ugello libero, pressione moderata dell’idler e profili con velocità adatte al materiale. In generale, un percorso corto e ben guidato riduce lo spazio in cui il filamento può flettersi prima dell’hotend. Stampanti, estrusori e gradi TPU diversi richiedono comunque parametri specifici: temperatura e velocità vanno prese dalla combinazione reale di macchina e filamento. L’umidità è un’altra variabile. Prusa classifica i flessibili come igroscopici; anche Bambu Lab richiede di asciugare il proprio TPU 95A HF prima dell’uso. Una bobina deve essere conservata chiusa, identificata e con essiccante secondo le indicazioni del produttore. Scoppiettii, superficie irregolare o fili possono dipendere dall’umidità, ma non sono una diagnosi esclusiva: ugello, temperatura, retrazione e alimentazione vanno controllati con ordine.
Adesione, orientamento e supporti
Il TPU può aderire molto al piano. Su alcune superfici serve uno strato separatore, non per aumentare l’adesione ma per evitare danni durante il distacco. Seguire le istruzioni della stampante e del filamento è più sicuro di applicare una ricetta universale. L’orientamento deve considerare direzione del carico, finitura e supporti. Se una zona deve flettersi molte volte, la disposizione degli strati può cambiare la durata e il modo di rottura. I supporti risultano spesso difficili da rimuovere e possono lasciare segni: quando possibile, conviene progettare o orientare il pezzo per tenerli lontani da superfici di contatto e zone elastiche.
Una prova semplice vale più di una sensazione “a mano”
Premere il campione tra le dita offre un’impressione, non un criterio di accettazione. Un piccolo piano prove rende la scelta confrontabile: - per un piedino, applicare il carico previsto e misurare altezza iniziale, compressione e recupero; - per una cover, verificare montaggio, rimozione e protezione delle zone esposte; - per una linguetta, definire numero e ampiezza dei cicli; - per un passacavo, controllare presa, raggio di curvatura e assenza di bordi aggressivi; - per una guarnizione non critica, osservare compressione uniforme e stabilità nell’assieme. Foto, misure, lotto del materiale, orientamento e profilo trasformano il prototipo in una decisione ripetibile. Se cambiano filamento, macchina o geometria critica, la validazione va riesaminata.
Limiti da dichiarare prima dell’uso
Non ogni TPU resiste allo stesso modo a oli, detergenti, raggi UV, temperatura o carico permanente. Compatibilità chimica e comportamento nel tempo devono essere verificati sulla scheda del grado specifico e con test coerenti. Il ritorno elastico immediato non dimostra che il pezzo manterrà forma e forza dopo settimane di compressione. Per dispositivi di sicurezza, tenute in pressione, applicazioni medicali, alimentari o soggette a certificazione, un prototipo generico non basta. Servono materiale qualificato, processo controllato, requisiti documentati e prove definite dalle figure responsabili. La stampa FDM a strati introduce inoltre superfici e interstizi che vanno considerati nella pulizia e nell’idoneità d’uso.
Dal campione alla piccola serie
Una parte TPU affidabile nasce dall’intero sistema: formulazione, geometria, alimentazione, orientamento, parametri e controllo finale. Il modo più rapido per ridurre il rischio è testare prima la zona funzionale, con criteri chiari e condizioni simili all’uso reale. ADIVO può supportare revisione del CAD, scelta del filamento, stampa FDM e validazione del campione. [Contattaci](/it/contatti) con file 3D, quantità, deformazione desiderata e condizioni d’uso: valuteremo una prova mirata prima della produzione.