Sicurezza stampa 3D FDM in ufficio e laboratorio: guida pratica
Come organizzare una postazione FDM in spazi condivisi: materiali, ventilazione, collocazione, manutenzione e procedure operative.
More details
Una stampante 3D FDM può sembrare un'attrezzatura da scrivania: occupa poco spazio, usa bobine solide e lavora spesso senza operatore. Il processo, però, riscalda polimeri, muove organi meccanici e mantiene caldi ugello e piano per molte ore. Se la macchina è installata in un ufficio, un laboratorio condiviso, una scuola o una piccola impresa, la postazione deve quindi essere progettata come parte del processo. Questo non significa applicare una soluzione identica a ogni ambiente. Numero di macchine, materiali, durata delle stampe, ventilazione, manutenzione e presenza di persone cambiano il profilo operativo. La guida NIOSH dedicata alla stampa 3D sicura raccomanda di partire dalla gerarchia dei controlli: ridurre il pericolo alla fonte e privilegiare misure tecniche prima di affidarsi soltanto a comportamenti o dispositivi personali.
Partire da macchina, materiale e ambiente reali
La prima verifica è un inventario semplice. Quante stampanti lavorano insieme? Per quante ore? Quali filamenti vengono usati? Chi entra nel locale? Sono previste carteggiatura, rimozione dei supporti o manutenzione dell'hotend? Una singola prova occasionale e una produzione quotidiana non sono lo stesso scenario. Raccogli schede tecniche e schede di sicurezza aggiornate del filamento, insieme alle istruzioni della stampante e degli eventuali sistemi di aspirazione. Il nome generico del materiale non basta: formulazione, additivi, colore e temperatura di processo possono influire sulle emissioni. NIOSH segnala inoltre rischi diversi tra estrusione di filamento, fotopolimerizzazione e processi a polvere; le misure adatte alla FDM non vanno trasferite automaticamente ad altre tecnologie. In un luogo di lavoro, questa ricognizione non sostituisce la valutazione prevista dalla normativa né il lavoro delle figure competenti. Serve a fornire dati concreti: macchine, sostanze, tempi, postazioni e attività accessorie.
Emissioni: perché ventilazione e sorgente contano
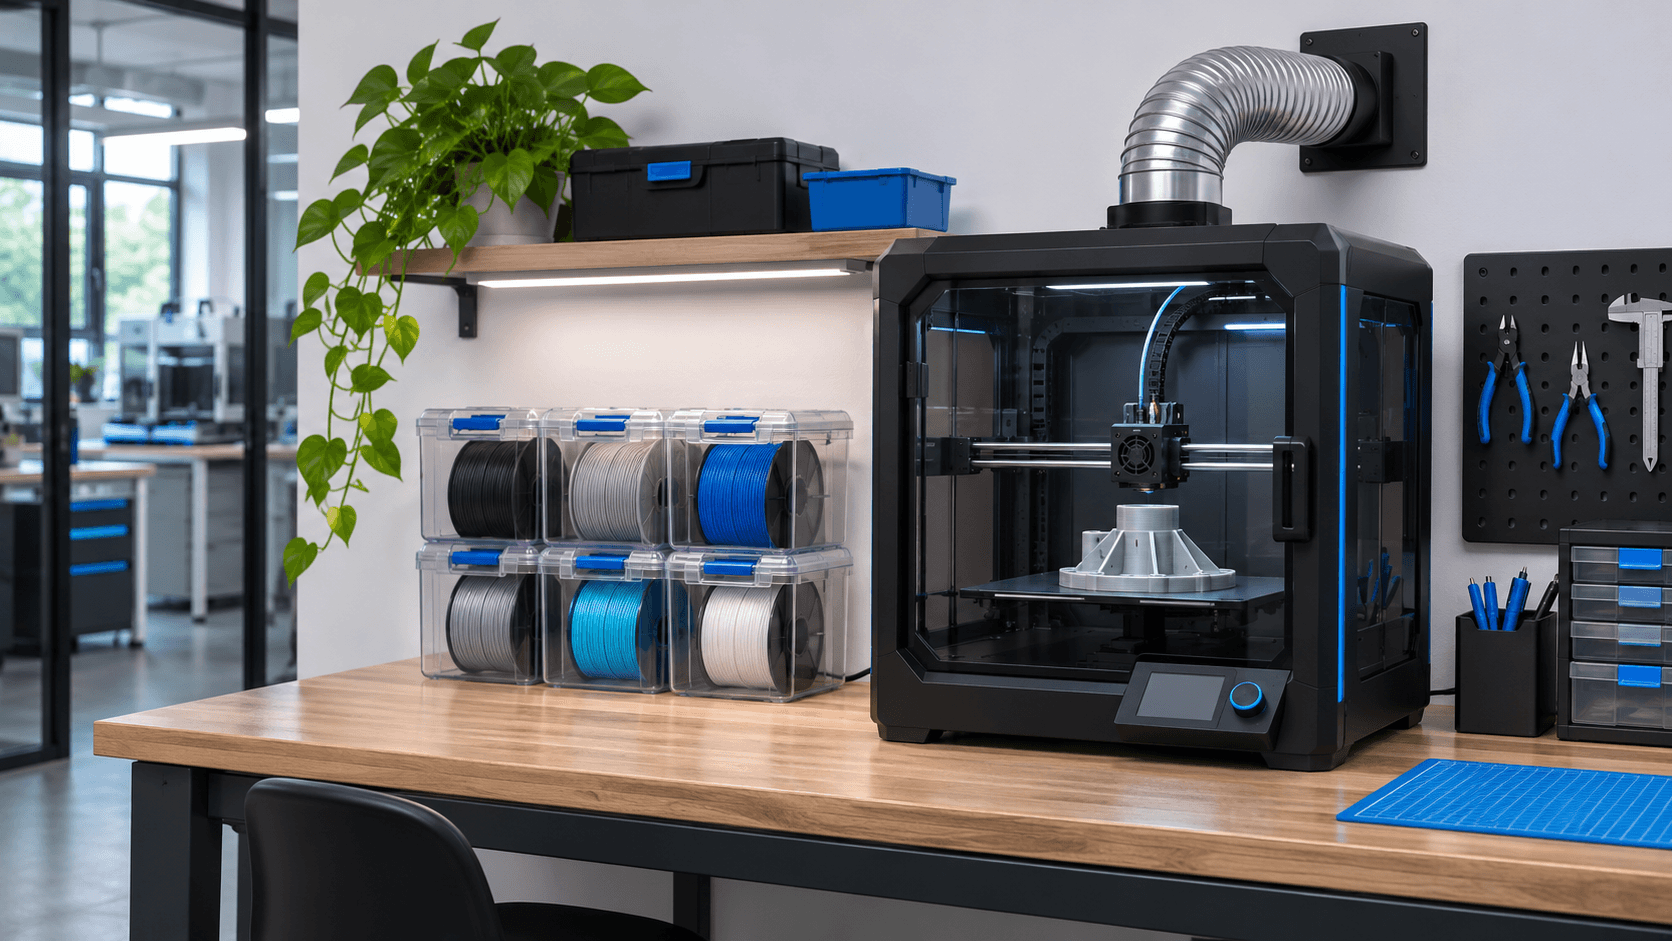
Durante l'estrusione, le stampanti FDM possono generare particelle ultrafini e composti organici volatili. Le quantità e le sostanze variano con combinazione macchina-filamento e condizioni di stampa. Non è corretto dire che ogni filamento produca lo stesso profilo, né che l'assenza di odore dimostri l'assenza di emissioni. NIOSH indica la ventilazione come controllo tecnico importante. Le configurazioni possibili comprendono aspirazione localizzata, involucri ventilati con scarico adeguato o sistemi progettati per più macchine. La scelta dipende dal locale e deve evitare di spostare il flusso verso altre persone. Aprire una finestra può aumentare il ricambio in alcune condizioni, ma non equivale a una captazione verificata alla sorgente. Un involucro chiuso può aiutare a contenere il processo e stabilizzare la temperatura di stampa. Da solo, però, non garantisce il controllo delle emissioni: contano tenuta, portata, percorso dell'aria e gestione dello scarico. Se l'aria viene ricircolata, la soluzione deve considerare sia particelle sia composti gassosi. Un filtro HEPA è progettato per le particelle; non va presentato come soluzione universale per ogni sostanza volatile.
Collocare la stampante senza creare una falsa zona sicura
La macchina dovrebbe stare in un'area definita, stabile e libera da materiali non necessari. Evita scrivanie occupate in modo continuativo, zone di pausa, vie di passaggio e punti dove bambini o visitatori possano toccare parti calde o mobili. Lascia spazio per aprire porte, sostituire la bobina e intervenire senza urtare altri oggetti. Controlla che prese, cavi e superficie di appoggio rispettino le istruzioni del costruttore. Non usare prolunghe improvvisate o materiali combustibili vicino a ugello, piano e alimentatore. Una telecamera o un sistema di monitoraggio può aiutare a rilevare anomalie, ma non modifica limiti e prescrizioni della macchina. Le prime stampe di un nuovo profilo o materiale richiedono osservazione proporzionata al rischio. Anche il flusso d'aria va organizzato. Una corrente diretta può peggiorare warping e stabilità termica; una ventilazione mal posizionata può disperdere contaminanti nel locale. Qualità di stampa e controllo dell'aria devono essere progettati insieme.
Ridurre emissioni senza compromettere il processo
La prima scelta è usare materiali e combinazioni macchina-filamento con dati di emissione disponibili e coerenti con l'applicazione. Lo standard ANSI/CAN/UL 2904 definisce un metodo per misurare e valutare particelle e sostanze chimiche emesse dalle stampanti 3D. Quando produttore o fornitore rende disponibili risultati basati su metodi riconosciuti, quei dati sono più utili di descrizioni commerciali generiche. EPA e NIOSH indicano anche di evitare temperature superiori a quelle necessarie. Non abbassare però l'ugello in modo arbitrario: un valore insufficiente può causare sottoestrusione e scarsa adesione tra strati. Parti dal profilo validato e dalla finestra del produttore, poi verifica campione e prestazioni. La misura più efficace resta scegliere processo, materiale e controllo tecnico come un unico sistema.
Separare stampa, manutenzione e finitura
Rimozione dei supporti, taglio, carteggiatura e pulizia generano frammenti o polveri diversi dalle emissioni durante la stampa. Esegui queste attività in un'area dedicata o almeno in tempi separati, con strumenti e raccolta adatti. Evita aria compressa che rimette polvere in sospensione; usa il metodo di pulizia previsto per materiale e attrezzatura. Prima di intervenire su ugello, hotend o piano, spegni la macchina quando richiesto e attendi il raffreddamento indicato. Alcune operazioni di manutenzione richiedono componenti caldi: in quel caso segui esclusivamente procedura e utensili del costruttore. Registra sostituzioni, anomalie, odori insoliti e surriscaldamenti; una cronologia breve aiuta a riconoscere problemi ricorrenti. Conserva bobine identificate e protette da polvere e umidità. Raccogli brim, supporti e spurghi senza lasciarli sul banco. Non dichiarare riciclabile ogni scarto: composizione, contaminazione e filiera locale determinano la gestione corretta.
Una procedura operativa che le persone possano seguire
Una procedura utile deve essere breve e visibile. Prima della stampa: verifica materiale autorizzato, piano, cavi, aspirazione e area libera. Durante: controlla il primo layer, mantieni chiuso l'eventuale involucro e non disattivare allarmi o protezioni. Dopo: lascia raffreddare, rimuovi il pezzo con utensili adatti, pulisci e riponi il filamento. Definisci anche quando fermarsi: fumo, surriscaldamento, cavo danneggiato, rumori anomali, aspirazione non funzionante o malessere richiedono interruzione e valutazione. La formazione deve includere chi contattare e come registrare l'evento. Un cartello generico non sostituisce addestramento e responsabilità assegnate.
Checklist per una postazione FDM più consapevole
Prima di avviare un uso regolare, verifica: 1. elenco di macchine, filamenti e attività accessorie; 2. schede tecniche, schede di sicurezza e manuali disponibili; 3. collocazione separata da permanenza continua e zone di pausa; 4. ventilazione o captazione scelta per il locale reale; 5. manutenzione di involucri, condotti e filtri pianificata; 6. impianto elettrico, superficie e distanze conformi alle istruzioni; 7. finitura e pulizia organizzate senza disperdere polveri; 8. procedura per avvio, arresto, anomalie e registrazione eventi; 9. revisione della valutazione quando cambiano materiale, macchina o quantità. ADIVO può supportare scelta delle tecnologie, formazione e organizzazione del workflow di stampa. [Contattaci](/it/contatti) con elenco di macchine, materiali e modalità d'uso: la revisione parte dalla postazione reale e non da una configurazione promessa come valida per ogni ambiente.