PLA o PETG: quale filamento scegliere per un pezzo stampato in 3D
PLA o PETG? Confronta finitura, tenacità, temperatura, precisione e ambiente d'uso per scegliere il filamento più adatto al tuo pezzo 3D.
More details
Scegliere tra PLA e PETG non significa stabilire quale filamento sia migliore in assoluto. Significa capire quale materiale risponde meglio alla funzione del pezzo, alle condizioni d’uso e al risultato atteso. Un prototipo da presentazione, una staffa montata vicino a una fonte di calore e un contenitore usato all’aperto hanno esigenze diverse, anche quando partono dallo stesso file 3D. Il confronto è molto cercato perché PLA e PETG sono due materiali comuni nella stampa FDM. Nei dati di Google Trends per l’Italia, Ricerca Google e ultimi 12 mesi, le query legate al confronto tra i due mostrano un interesse relativo ricorrente. Questi indici descrivono la popolarità relativa nel periodo, non il numero assoluto di ricerche. Per scegliere bene, quindi, serve andare oltre la sigla sulla bobina.
La domanda giusta non è “quale è più resistente?”
“Resistenza” può indicare proprietà differenti: tenacità agli urti, rigidità, capacità di sopportare un carico costante, adesione tra gli strati oppure stabilità quando la temperatura sale. A questo si aggiungono geometria, orientamento di stampa, numero di perimetri, spessore delle pareti e qualità del processo. Anche due filamenti con la stessa famiglia polimerica possono comportarsi diversamente. Colore, additivi, cariche, grado della materia prima e formulazione del produttore modificano stampa e prestazioni. Le schede tecniche sono utili, ma bisogna verificare come sono stati ottenuti i dati: NatureWorks, per esempio, precisa che alcune proprietà dichiarate per le proprie resine sono misurate su provini stampati a iniezione e non rappresentano automaticamente le prestazioni del componente FDM. Per un pezzo funzionale, il criterio corretto è quindi: quali sollecitazioni, temperature, tolleranze e condizioni ambientali dovrà affrontare?
Quando il PLA è una scelta efficace
Il PLA è spesso il punto di partenza più semplice. Richiede temperature di estrusione relativamente contenute, tende a deformarsi poco durante la stampa ed è adatto a dettagli netti e superfici ordinate. Queste caratteristiche aiutano nella realizzazione di mock-up, dime leggere, modelli dimensionali, oggetti espositivi e prototipi destinati soprattutto a verifiche estetiche o di ingombro. La rigidità può essere un vantaggio quando il componente deve mantenere bene la forma. Non va però confusa con la tenacità: un materiale rigido può cedere in modo più brusco sotto urto o flessione. Il PLA ha inoltre una resistenza termica limitata. La guida Prusa avverte che, in formulazioni comuni, può iniziare ad ammorbidirsi e deformarsi sopra circa 60 °C. Il valore non è una soglia universale: dipende dal grado, dal carico, dal tempo di esposizione e dal processo. In pratica, il PLA funziona bene quando: - il pezzo lavora a temperatura ambiente e lontano da sole intenso o fonti di calore; - sono importanti dettaglio, precisione visiva e facilità di stampa; - le sollecitazioni meccaniche sono moderate; - serve iterare rapidamente forma e dimensioni.
Quando il PETG offre un margine in più
Il PETG è spesso preferibile per componenti funzionali che richiedono maggiore tenacità, buona adesione tra gli strati e una migliore risposta termica rispetto al PLA standard. Può essere adatto a supporti, custodie, distanziali, contenitori tecnici e parti soggette a piccoli urti o flessioni. Questo margine ha un costo di processo. Il PETG tende a produrre più fili, può rendere i supporti più difficili da rimuovere e richiede una gestione accurata di temperatura, raffreddamento e retrazione. L’adesione al piano può essere molto forte: Prusa raccomanda superfici e procedure adeguate, perché su alcuni piatti lisci il distacco scorretto può danneggiare il rivestimento. Il PETG non trasforma comunque un componente stampato in una parte universale per esterno o alta temperatura. Raggi UV, acqua, agenti chimici, carico continuo e cicli termici vanno valutati sul grado specifico e sul progetto. Per impieghi critici sono necessari dati del produttore, provini rappresentativi e test nelle reali condizioni d’uso.
PLA e PETG a confronto nel progetto reale
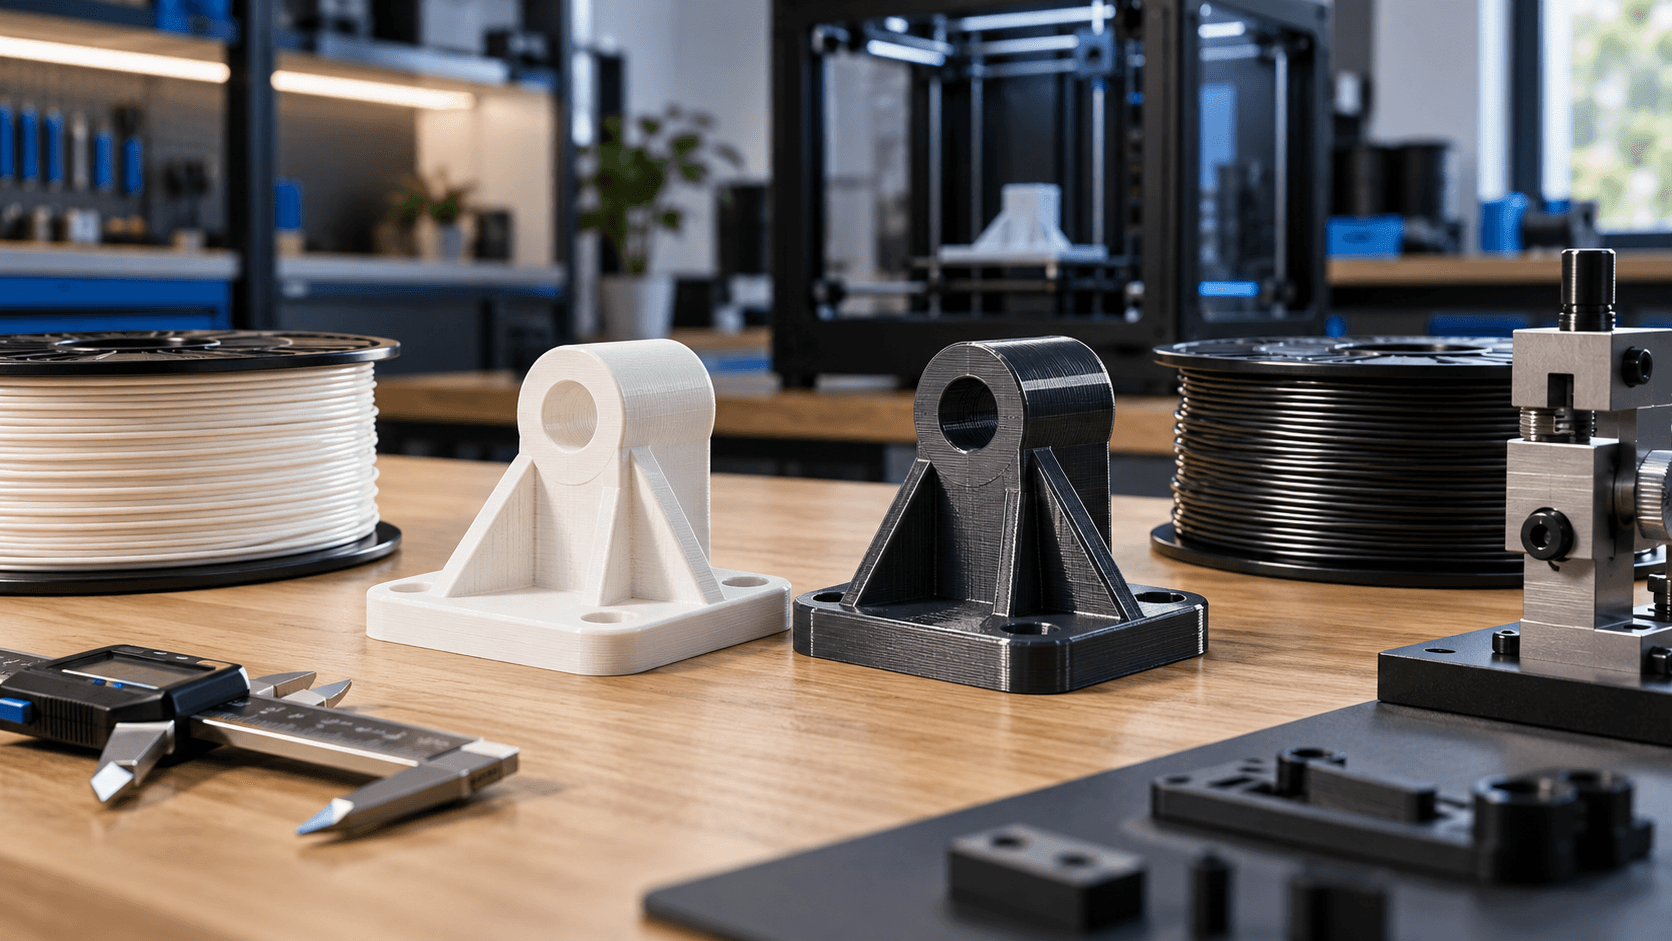
Per un prototipo estetico o dimensionale, il PLA è spesso la soluzione più efficiente: stampa prevedibile, spigoli definiti e tempi di messa a punto contenuti. Se lo stesso componente diventa una staffa, una protezione o un contenitore che deve assorbire urti occasionali, il PETG può offrire una riserva funzionale maggiore. La geometria può però cambiare il risultato più del materiale. Un raccordo sottile, un intaglio troppo netto o un foro vicino al bordo concentrano gli sforzi. Aumentare i perimetri, raccordare gli angoli e orientare gli strati lungo la direzione principale del carico può essere più utile che aumentare soltanto la percentuale di riempimento. Anche le tolleranze meritano attenzione. Il PETG può lasciare più fili e piccoli accumuli, mentre il PLA tende a restituire dettagli più puliti. Per incastri, sedi di cuscinetti o fori calibrati conviene stampare un campione, misurarlo e correggere il modello o i parametri prima della serie definitiva.
Temperatura, ambiente e sicurezza: i limiti da dichiarare
Un componente lasciato in auto al sole, vicino a un motore o sotto carico per settimane non è equivalente a un campione provato per pochi minuti. Temperatura e tempo agiscono insieme e possono causare deformazione lenta. Per questo una scelta basata solo sul valore massimo trovato online è fragile. All’esterno bisogna considerare anche UV, umidità e variazioni climatiche. Per contatto alimentare, dispositivi di sicurezza, applicazioni elettriche, medicali o parti strutturali non basta il nome del polimero: servono formulazione certificata, processo controllato, progettazione specifica e conformità applicabile. Le superfici FDM presentano inoltre cavità tra gli strati che rendono più complessa pulizia e igienizzazione.
Una checklist pratica per scegliere
Prima di ordinare o stampare, rispondi a queste domande: 1. Il pezzo è estetico, dimensionale o realmente funzionale? 2. Quali carichi, urti e flessioni dovrà sopportare, e per quanto tempo? 3. A quale temperatura minima e massima sarà esposto? 4. Rimarrà al chiuso oppure subirà sole, acqua o sostanze chimiche? 5. Sono più importanti finitura e dettaglio oppure tenacità e adesione tra strati? 6. Esistono tolleranze, incastri o superfici di accoppiamento da validare? 7. L’applicazione richiede certificazioni o prove documentate? Se prevalgono facilità di stampa, dettaglio e uso in ambiente controllato, il PLA è spesso il candidato iniziale. Se contano tenacità, flessione e maggiore margine termico, il PETG merita una prova comparativa. Nei casi dubbi, il metodo più affidabile è produrre due campioni identici e testarli nello scenario reale.
Dal materiale al pezzo: decide il sistema completo
La scelta del filamento è solo una parte del risultato. Modello 3D, orientamento, spessori, perimetri, temperatura, essiccazione, adesione al piano e post-processing lavorano insieme. Una buona specifica non dice soltanto “PETG” o “PLA”: descrive l’uso previsto e i criteri con cui il pezzo sarà accettato. ADIVO può aiutarti a trasformare questi requisiti in una scelta tecnica verificabile, dalla revisione del modello alla selezione del materiale e alla produzione del campione. [Contattaci](/it/contatti) con file 3D, quantità e condizioni d’uso: valuteremo geometria, processo e filamento più coerenti con il tuo componente.