Ugello stampante 3D intasato: diagnosi e pulizia senza danniUgello stampante 3D intasato: diagnosi e pulizia senza danni
Estrusione sottile, scatti e flusso irregolare non indicano sempre un ugello bloccato. Segui una diagnosi ordinata prima di pulire o sostituire componenti.Estrusione sottile, scatti e flusso irregolare non indicano sempre un ugello bloccato. Segui una diagnosi ordinata prima di pulire o sostituire componenti.
Quando l'ugello è davvero intasatoQuando l'ugello è davvero intasato
Un ugello parzialmente bloccato lascia passare materiale, ma il flusso diventa sottile, discontinuo o deviato. La stampante può produrre pareti con vuoti, linee che non aderiscono, superfici incomplete e scatti dell'estrusore. Durante lo spurgo, il filo può arricciarsi verso l'ugello invece di scendere con continuità. Un blocco completo impedisce invece il passaggio anche quando hotend e materiale hanno raggiunto le condizioni previste dal profilo. Questi sintomi non provano da soli che il foro dell'ugello sia ostruito. Il problema può trovarsi più in alto: tubo PTFE deformato, heat break, ingranaggi sporchi, pressione errata dell'idler o filamento gonfio. Prusa distingue infatti l'ugello intasato dall'intero percorso hotend e avverte che sostituire subito la punta non risolve ogni blocco. Prima di smontare, annota materiale, temperatura, ugello, profilo e momento in cui è comparso il difetto. Se il problema nasce dopo un cambio bobina, un cambio ugello o una lunga stampa ad alta temperatura, questa informazione riduce molto le ipotesi.Un ugello parzialmente bloccato lascia passare materiale, ma il flusso diventa sottile, discontinuo o deviato. La stampante può produrre pareti con vuoti, linee che non aderiscono, superfici incomplete e scatti dell'estrusore. Durante lo spurgo, il filo può arricciarsi verso l'ugello invece di scendere con continuità. Un blocco completo impedisce invece il passaggio anche quando hotend e materiale hanno raggiunto le condizioni previste dal profilo. Questi sintomi non provano da soli che il foro dell'ugello sia ostruito. Il problema può trovarsi più in alto: tubo PTFE deformato, heat break, ingranaggi sporchi, pressione errata dell'idler o filamento gonfio. Prusa distingue infatti l'ugello intasato dall'intero percorso hotend e avverte che sostituire subito la punta non risolve ogni blocco. Prima di smontare, annota materiale, temperatura, ugello, profilo e momento in cui è comparso il difetto. Se il problema nasce dopo un cambio bobina, un cambio ugello o una lunga stampa ad alta temperatura, questa informazione riduce molto le ipotesi.
Escludere profilo, bobina e alimentazioneEscludere profilo, bobina e alimentazione
Ripristina un preset ufficiale compatibile con modello della stampante, diametro e tipo di ugello, materiale e versione standard o high-flow. Un profilo con portata richiesta superiore alla capacità dell'hotend può sembrare un'ostruzione: l'estrusore spinge più materiale di quanto il sistema riesca a fondere. Anche una temperatura impostata per PLA non è adatta a eliminare residui di un materiale lavorato a temperatura maggiore. Controlla la bobina senza forzare il filamento. Nodi, attrito sul portabobina, percorso troppo curvo o sensore bloccato aumentano la resistenza. Esamina poi ingranaggi e residui secondo manuale, a macchina spenta e fredda quando richiesto. Denti pieni di polvere plastica possono slittare; un idler troppo stretto può incidere il filamento, mentre uno troppo lasco non lo trascina con costanza. Il filamento umido o degradato può gonfiarsi, creare bolle e lasciare depositi. Diametro irregolare e contaminanti possono fermarsi nell'ugello. Conservazione corretta e materiale coerente con il profilo prevengono parte dei problemi, ma non giustificano temperature di asciugatura improvvisate: usa sempre dati del produttore.Ripristina un preset ufficiale compatibile con modello della stampante, diametro e tipo di ugello, materiale e versione standard o high-flow. Un profilo con portata richiesta superiore alla capacità dell'hotend può sembrare un'ostruzione: l'estrusore spinge più materiale di quanto il sistema riesca a fondere. Anche una temperatura impostata per PLA non è adatta a eliminare residui di un materiale lavorato a temperatura maggiore. Controlla la bobina senza forzare il filamento. Nodi, attrito sul portabobina, percorso troppo curvo o sensore bloccato aumentano la resistenza. Esamina poi ingranaggi e residui secondo manuale, a macchina spenta e fredda quando richiesto. Denti pieni di polvere plastica possono slittare; un idler troppo stretto può incidere il filamento, mentre uno troppo lasco non lo trascina con costanza. Il filamento umido o degradato può gonfiarsi, creare bolle e lasciare depositi. Diametro irregolare e contaminanti possono fermarsi nell'ugello. Conservazione corretta e materiale coerente con il profilo prevengono parte dei problemi, ma non giustificano temperature di asciugatura improvvisate: usa sempre dati del produttore.
Riconoscere heat creep e ostruzioni nel percorsoRiconoscere heat creep e ostruzioni nel percorso
Il heat creep avviene quando calore risale oltre la zona di fusione prevista. Il filamento si ammorbidisce troppo presto, si deforma e aumenta attrito nel percorso. Può comparire con PLA in una camera completamente chiusa o molto calda, con ventilazione dell'hotend insufficiente oppure dopo una lunga sosta a temperatura di stampa. In questo caso pulire soltanto il foro può offrire un miglioramento temporaneo. Verifica che ventola dell'hotend giri libera, prese d'aria non siano ostruite e configurazione della camera segua indicazioni del costruttore. Prusa raccomanda, su modelli specifici, di aprire porte o ventilazioni quando si stampa PLA; la regola non va trasferita automaticamente a ogni macchina. Un tubo PTFE segnato, accorciato o montato male può creare una cavità dove il materiale si accumula. Non estrarlo né tagliarlo senza procedura del modello: lunghezza, battuta e compressione sono parti funzionali del percorso.Il heat creep avviene quando calore risale oltre la zona di fusione prevista. Il filamento si ammorbidisce troppo presto, si deforma e aumenta attrito nel percorso. Può comparire con PLA in una camera completamente chiusa o molto calda, con ventilazione dell'hotend insufficiente oppure dopo una lunga sosta a temperatura di stampa. In questo caso pulire soltanto il foro può offrire un miglioramento temporaneo. Verifica che ventola dell'hotend giri libera, prese d'aria non siano ostruite e configurazione della camera segua indicazioni del costruttore. Prusa raccomanda, su modelli specifici, di aprire porte o ventilazioni quando si stampa PLA; la regola non va trasferita automaticamente a ogni macchina. Un tubo PTFE segnato, accorciato o montato male può creare una cavità dove il materiale si accumula. Non estrarlo né tagliarlo senza procedura del modello: lunghezza, battuta e compressione sono parti funzionali del percorso.
Pulizia esterna: residuo non significa blocco internoPulizia esterna: residuo non significa blocco interno
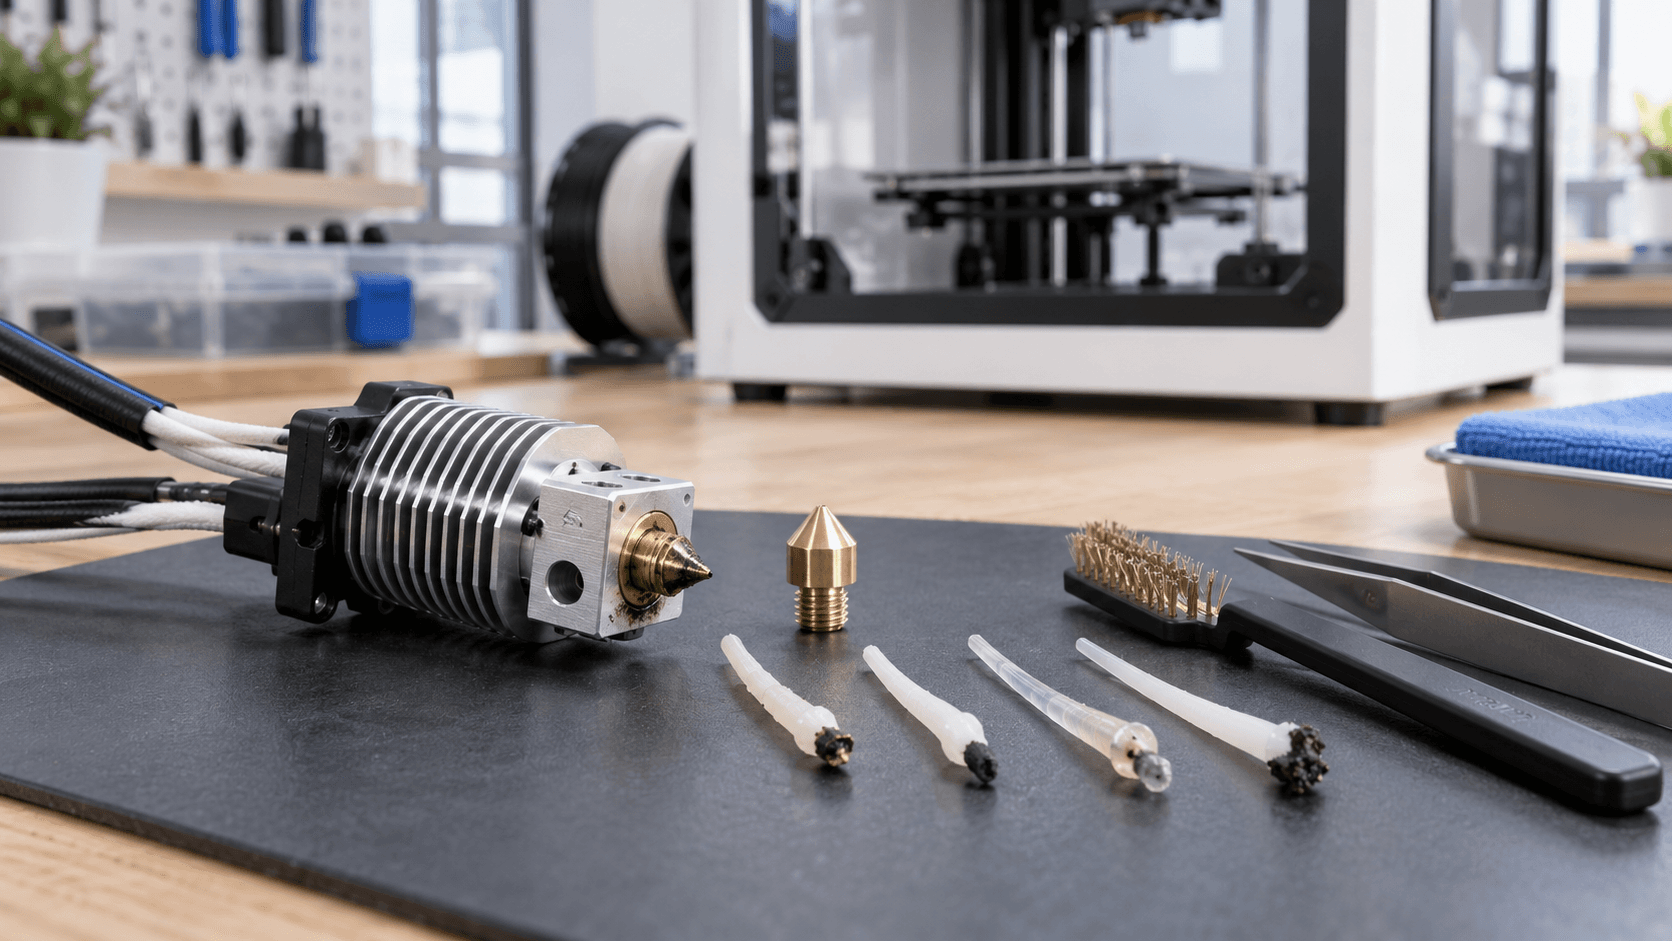
Plastica attaccata all'esterno dell'ugello può trascinare gocce sul pezzo, sporcare il primo strato e alterare il livellamento. Non significa necessariamente che il canale interno sia chiuso. Lascia raffreddare la macchina e ispeziona ugello, blocco riscaldante, calza in silicone, cavi del riscaldatore e termistore. Per ammorbidire residui esterni, usa soltanto temperatura e procedura indicate dal produttore. Hotend, piano e metallo restano ustionanti; una spazzola conduttiva vicino a fili alimentati può causare cortocircuiti. Spegni alimentazione quando il manuale lo richiede e non tirare i cavi. UltiMaker sconsiglia inoltre aghi sui print core con punta in rubino, perché il contatto può danneggiarla in modo irreversibile. Ugelli rivestiti, temprati, ruby o con inserti speciali richiedono metodi compatibili. Una spazzola aggressiva può rimuovere rivestimento o segnare la superficie. Se non conosci materiale e costruzione, identifica prima il componente.Plastica attaccata all'esterno dell'ugello può trascinare gocce sul pezzo, sporcare il primo strato e alterare il livellamento. Non significa necessariamente che il canale interno sia chiuso. Lascia raffreddare la macchina e ispeziona ugello, blocco riscaldante, calza in silicone, cavi del riscaldatore e termistore. Per ammorbidire residui esterni, usa soltanto temperatura e procedura indicate dal produttore. Hotend, piano e metallo restano ustionanti; una spazzola conduttiva vicino a fili alimentati può causare cortocircuiti. Spegni alimentazione quando il manuale lo richiede e non tirare i cavi. UltiMaker sconsiglia inoltre aghi sui print core con punta in rubino, perché il contatto può danneggiarla in modo irreversibile. Ugelli rivestiti, temprati, ruby o con inserti speciali richiedono metodi compatibili. Una spazzola aggressiva può rimuovere rivestimento o segnare la superficie. Se non conosci materiale e costruzione, identifica prima il componente.
Cold pull: utile solo nelle condizioni corretteCold pull: utile solo nelle condizioni corrette
Il cold pull porta un filamento ad aderire ai residui interni e lo estrae quando il materiale ha raggiunto la consistenza prevista. La punta rimossa può mostrare pigmenti, frammenti carbonizzati o forma interna dell'ugello. È soprattutto una tecnica per blocchi parziali, quando il filamento riesce ancora a raggiungere la zona calda. Non esiste una sequenza universale di temperature. Prusa pubblica procedure diverse per CORE One, MK, XL e MINI; alcuni ugelli non devono usare il metodo. Segui guida esatta della stampante, hotend e ugello. Non riscaldare mai la punta con una fonte esterna: può danneggiare componenti e creare un rischio di ustione o incendio. Tira il filamento nella direzione prescritta, senza strattoni laterali. Se si spezza, resta bloccato o serve forza anomala, interrompi. Ripetere una procedura incompatibile può trasformare un blocco semplice in un hotend da smontare. Verifica il risultato con caricamento e piccolo test, non soltanto osservando una singola punta estratta.Il cold pull porta un filamento ad aderire ai residui interni e lo estrae quando il materiale ha raggiunto la consistenza prevista. La punta rimossa può mostrare pigmenti, frammenti carbonizzati o forma interna dell'ugello. È soprattutto una tecnica per blocchi parziali, quando il filamento riesce ancora a raggiungere la zona calda. Non esiste una sequenza universale di temperature. Prusa pubblica procedure diverse per CORE One, MK, XL e MINI; alcuni ugelli non devono usare il metodo. Segui guida esatta della stampante, hotend e ugello. Non riscaldare mai la punta con una fonte esterna: può danneggiare componenti e creare un rischio di ustione o incendio. Tira il filamento nella direzione prescritta, senza strattoni laterali. Se si spezza, resta bloccato o serve forza anomala, interrompi. Ripetere una procedura incompatibile può trasformare un blocco semplice in un hotend da smontare. Verifica il risultato con caricamento e piccolo test, non soltanto osservando una singola punta estratta.
Ago, smontaggio o sostituzione: quando fermarsiAgo, smontaggio o sostituzione: quando fermarsi
Alcuni manuali prevedono un ago del diametro corretto e fornito con la macchina; altri lo vietano per specifici print core. Un utensile troppo grande può deformare il foro, uno rigido può rompere una punta delicata e un movimento laterale può danneggiare l'ugello. Non usare punte da trapano o fili improvvisati. Lo smontaggio a caldo richiede utensili, temperature e coppie definite dal costruttore. Bloccare male il heater block può torcere heat break o cavi; serrare a freddo un sistema progettato per serraggio a caldo può causare perdite. Se non esiste una procedura ufficiale per il modello, fermati e chiedi assistenza. Sostituisci l'ugello quando pulizia compatibile non ristabilisce flusso, il foro è usurato o il componente è danneggiato. Dopo il montaggio, aggiorna diametro nel profilo e svolgi calibrazioni richieste. Una punta nuova con impostazioni vecchie può produrre un altro difetto.Alcuni manuali prevedono un ago del diametro corretto e fornito con la macchina; altri lo vietano per specifici print core. Un utensile troppo grande può deformare il foro, uno rigido può rompere una punta delicata e un movimento laterale può danneggiare l'ugello. Non usare punte da trapano o fili improvvisati. Lo smontaggio a caldo richiede utensili, temperature e coppie definite dal costruttore. Bloccare male il heater block può torcere heat break o cavi; serrare a freddo un sistema progettato per serraggio a caldo può causare perdite. Se non esiste una procedura ufficiale per il modello, fermati e chiedi assistenza. Sostituisci l'ugello quando pulizia compatibile non ristabilisce flusso, il foro è usurato o il componente è danneggiato. Dopo il montaggio, aggiorna diametro nel profilo e svolgi calibrazioni richieste. Una punta nuova con impostazioni vecchie può produrre un altro difetto.
Procedura di diagnosi in sette controlliProcedura di diagnosi in sette controlli
1. Ferma la stampa e lascia la macchina in una condizione sicura. 2. Verifica preset, materiale, ugello e portata richiesta. 3. Controlla bobina, percorso, ingranaggi e ventilazione dell'hotend. 4. Distingui residuo esterno, blocco parziale e assenza totale di flusso. 5. Applica solo procedura ufficiale del modello per spurgo o cold pull. 6. Sostituisci o smonta componenti solo con istruzioni e utensili previsti. 7. Conferma il risultato con estrusione regolare e provino breve. Hai flusso irregolare, scatti o stampe incomplete? [Contatta ADIVO](https://adivo.it/it/contatti) indicando stampante, hotend, ugello, materiale e foto del difetto: possiamo aiutarti a separare profilo, filamento e manutenzione prima di sostituire parti inutilmente.1. Ferma la stampa e lascia la macchina in una condizione sicura. 2. Verifica preset, materiale, ugello e portata richiesta. 3. Controlla bobina, percorso, ingranaggi e ventilazione dell'hotend. 4. Distingui residuo esterno, blocco parziale e assenza totale di flusso. 5. Applica solo procedura ufficiale del modello per spurgo o cold pull. 6. Sostituisci o smonta componenti solo con istruzioni e utensili previsti. 7. Conferma il risultato con estrusione regolare e provino breve. Hai flusso irregolare, scatti o stampe incomplete? [Contatta ADIVO](https://adivo.it/it/contatti) indicando stampante, hotend, ugello, materiale e foto del difetto: possiamo aiutarti a separare profilo, filamento e manutenzione prima di sostituire parti inutilmente.