Ugello stampante 3D FDM: scegliere tra 0,4 e 0,6 mm senza erroriUgello stampante 3D FDM: scegliere tra 0,4 e 0,6 mm senza errori
Un ugello più grande non rende automaticamente migliore o più veloce ogni stampa. Ecco come scegliere diametro e materiale, aggiornare lo slicer e verificare il risultato sul pezzo.Un ugello più grande non rende automaticamente migliore o più veloce ogni stampa. Ecco come scegliere diametro e materiale, aggiornare lo slicer e verificare il risultato sul pezzo.
Ugello 0,4 o 0,6 mm: la scelta parte dal pezzoUgello 0,4 o 0,6 mm: la scelta parte dal pezzo
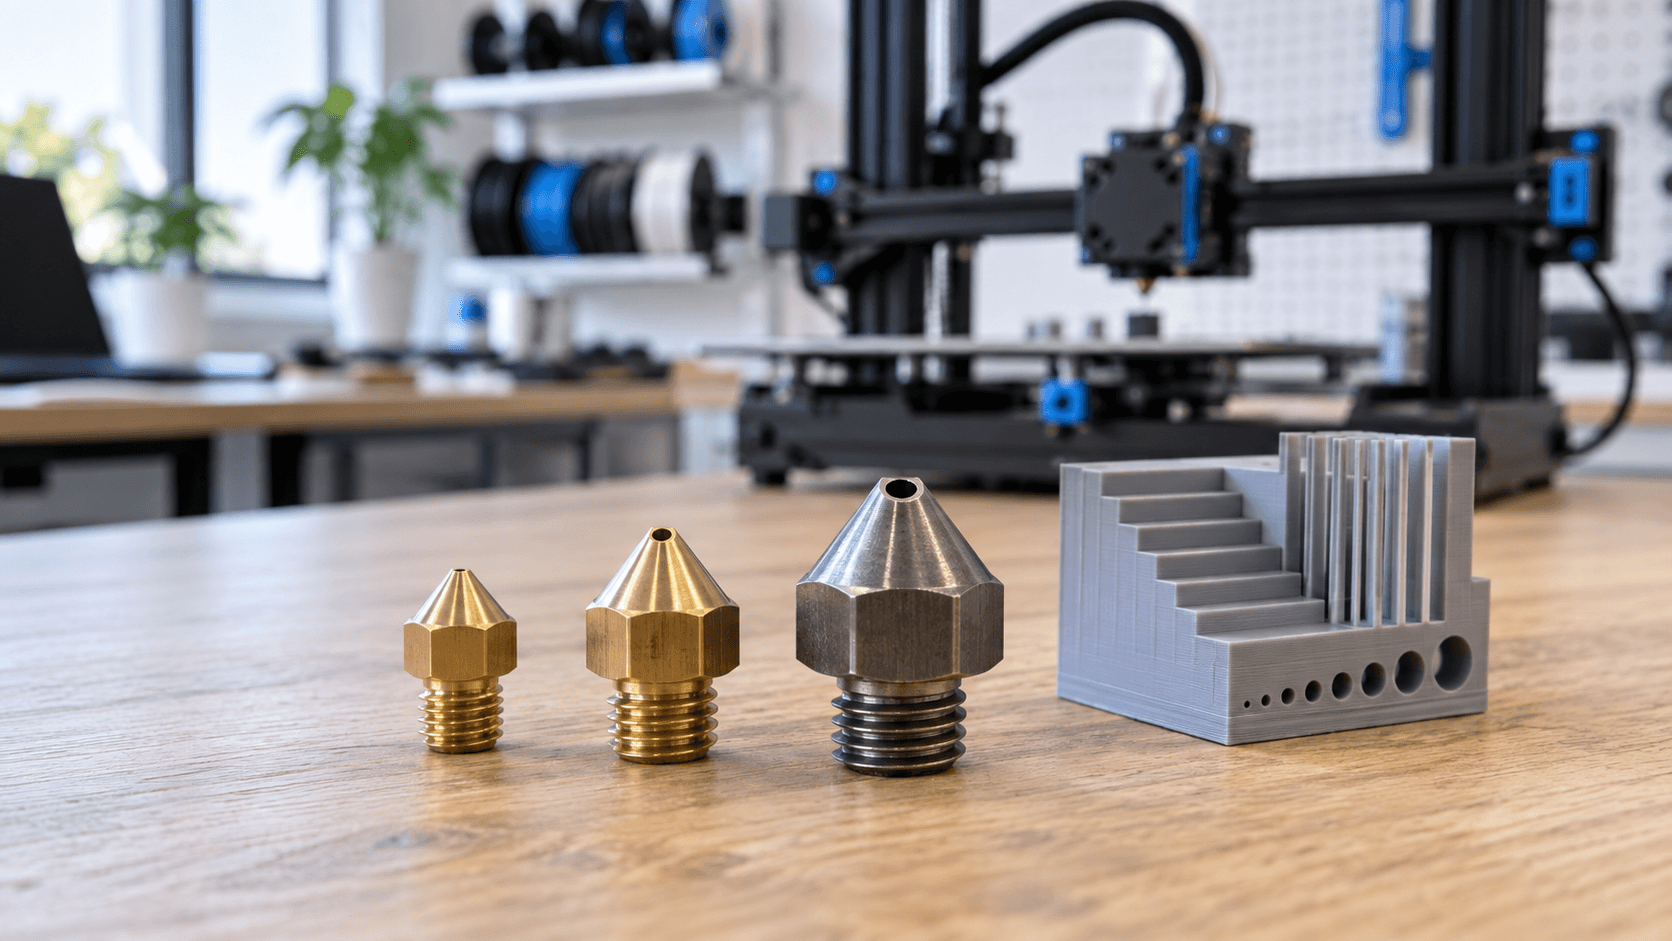
L'ugello è l'ultima parte attraversata dal polimero fuso prima che diventi una linea sul piano di stampa. Cambiarne il diametro modifica la larghezza delle linee ottenibili, il dettaglio in XY, le altezze di layer utilizzabili e la quantità di materiale che l'hotend deve riuscire a fondere. Non è quindi un accessorio da scegliere solo perché “più grande significa più veloce”. Per molti lavori FDM, 0,4 mm è un punto di partenza versatile; 0,6 mm può essere conveniente per componenti più grandi e pareti robuste, purché geometria, materiale e macchina lo consentano. La domanda utile è: qual è il dettaglio più piccolo che il pezzo deve conservare, quale finitura serve e quanto conta il tempo di produzione? Una scritta sottile, una piccola clip e una dima di grandi dimensioni non chiedono lo stesso profilo. Il diametro nominale dell'ugello non è nemmeno una promessa sulla tolleranza finale del pezzo: quella dipende anche da calibrazione, raffreddamento, orientamento e materiale.L'ugello è l'ultima parte attraversata dal polimero fuso prima che diventi una linea sul piano di stampa. Cambiarne il diametro modifica la larghezza delle linee ottenibili, il dettaglio in XY, le altezze di layer utilizzabili e la quantità di materiale che l'hotend deve riuscire a fondere. Non è quindi un accessorio da scegliere solo perché “più grande significa più veloce”. Per molti lavori FDM, 0,4 mm è un punto di partenza versatile; 0,6 mm può essere conveniente per componenti più grandi e pareti robuste, purché geometria, materiale e macchina lo consentano. La domanda utile è: qual è il dettaglio più piccolo che il pezzo deve conservare, quale finitura serve e quanto conta il tempo di produzione? Una scritta sottile, una piccola clip e una dima di grandi dimensioni non chiedono lo stesso profilo. Il diametro nominale dell'ugello non è nemmeno una promessa sulla tolleranza finale del pezzo: quella dipende anche da calibrazione, raffreddamento, orientamento e materiale.
Cosa cambia davvero con il diametroCosa cambia davvero con il diametro
Con un ugello 0,4 mm lo slicer può tracciare linee relativamente sottili. È pratico quando ci sono bordi minuti, pareti strette e dettagli vicini tra loro. Passando a 0,6 mm, ogni linea può depositare più materiale e alcune sezioni grandi possono richiedere meno passaggi. Ma se un dettaglio è più stretto della linea che il profilo può realizzare, lo slicer potrebbe modificarlo o ometterlo. Prima di cambiare hardware, controlla l'anteprima delle linee: è qui che si vede se fori, lettere, sedi e nervature sopravvivono alla conversione in percorsi di stampa. Anche l'altezza del layer va riconsiderata. La documentazione PrusaSlicer indica che dovrebbe restare sotto l'80% del diametro dell'ugello: per 0,4 mm cita circa 0,32 mm come massimo. Non è un invito a lavorare sempre al limite; profili collaudati e superficie desiderata possono suggerire layer più bassi. L'ugello maggiore amplia la gamma possibile, ma layer più alti rendono più visibili le gradinature sulle superfici inclinate.Con un ugello 0,4 mm lo slicer può tracciare linee relativamente sottili. È pratico quando ci sono bordi minuti, pareti strette e dettagli vicini tra loro. Passando a 0,6 mm, ogni linea può depositare più materiale e alcune sezioni grandi possono richiedere meno passaggi. Ma se un dettaglio è più stretto della linea che il profilo può realizzare, lo slicer potrebbe modificarlo o ometterlo. Prima di cambiare hardware, controlla l'anteprima delle linee: è qui che si vede se fori, lettere, sedi e nervature sopravvivono alla conversione in percorsi di stampa. Anche l'altezza del layer va riconsiderata. La documentazione PrusaSlicer indica che dovrebbe restare sotto l'80% del diametro dell'ugello: per 0,4 mm cita circa 0,32 mm come massimo. Non è un invito a lavorare sempre al limite; profili collaudati e superficie desiderata possono suggerire layer più bassi. L'ugello maggiore amplia la gamma possibile, ma layer più alti rendono più visibili le gradinature sulle superfici inclinate.
Quando 0,4 mm è una buona baseQuando 0,4 mm è una buona base
Usa 0,4 mm se stai ancora definendo il modello, se devi conservare piccoli dettagli o se vuoi partire dai profili standard della tua stampante. Per una scocca con fori minuti o incastri ravvicinati, spesso è più utile conservare risoluzione XY e verificare il primo campione che rincorrere qualche minuto di stampa. È anche una scelta ragionevole quando il team usa già profili verificati e desidera ridurre le variabili di processo. Non confondere però un ugello piccolo con una garanzia di precisione. Una parete sottile può non essere stampabile anche con 0,4 mm se la geometria non è compatibile con le larghezze di estrusione ammesse dallo slicer. Un foro piccolo può richiedere compensazione o ripresa meccanica dopo la stampa. Per componenti accoppiati, prevedi un provino dimensionale prima della serie.Usa 0,4 mm se stai ancora definendo il modello, se devi conservare piccoli dettagli o se vuoi partire dai profili standard della tua stampante. Per una scocca con fori minuti o incastri ravvicinati, spesso è più utile conservare risoluzione XY e verificare il primo campione che rincorrere qualche minuto di stampa. È anche una scelta ragionevole quando il team usa già profili verificati e desidera ridurre le variabili di processo. Non confondere però un ugello piccolo con una garanzia di precisione. Una parete sottile può non essere stampabile anche con 0,4 mm se la geometria non è compatibile con le larghezze di estrusione ammesse dallo slicer. Un foro piccolo può richiedere compensazione o ripresa meccanica dopo la stampa. Per componenti accoppiati, prevedi un provino dimensionale prima della serie.
Quando valutare 0,6 mmQuando valutare 0,6 mm
Lo 0,6 mm ha senso quando il pezzo presenta ampie zone piene, pareti generose, dettagli non minuti e un obiettivo di produttività concreto. Una dima, un contenitore tecnico o un prototipo voluminoso possono beneficiarne. Il vantaggio temporale, però, non è costante: dipende da dimensioni, numero di pareti, altezza dei layer, velocità, accelerazioni e capacità dell'hotend di fondere il materiale richiesto. Se il flusso volumetrico richiesto supera quello sostenibile, la macchina può sottoestrudere invece di stampare più rapidamente. Per confrontare i due diametri, prepara lo stesso modello con profili specifici e osserva tre cose nello slicer: tempo stimato, dettagli persi e portata volumetrica prevista. Poi stampa un piccolo campione, non direttamente il lotto. Valuta geometrie e superfici reali, non soltanto il numero di ore mostrato sullo schermo. Se una parete funzionale cambia spessore perché il numero di perimetri varia, anche la resistenza del pezzo può cambiare: non attribuire il risultato al solo ugello.Lo 0,6 mm ha senso quando il pezzo presenta ampie zone piene, pareti generose, dettagli non minuti e un obiettivo di produttività concreto. Una dima, un contenitore tecnico o un prototipo voluminoso possono beneficiarne. Il vantaggio temporale, però, non è costante: dipende da dimensioni, numero di pareti, altezza dei layer, velocità, accelerazioni e capacità dell'hotend di fondere il materiale richiesto. Se il flusso volumetrico richiesto supera quello sostenibile, la macchina può sottoestrudere invece di stampare più rapidamente. Per confrontare i due diametri, prepara lo stesso modello con profili specifici e osserva tre cose nello slicer: tempo stimato, dettagli persi e portata volumetrica prevista. Poi stampa un piccolo campione, non direttamente il lotto. Valuta geometrie e superfici reali, non soltanto il numero di ore mostrato sullo schermo. Se una parete funzionale cambia spessore perché il numero di perimetri varia, anche la resistenza del pezzo può cambiare: non attribuire il risultato al solo ugello.
Ottone, acciaio temprato e filamenti caricatiOttone, acciaio temprato e filamenti caricati
Il diametro non è l'unica variabile. Gli ugelli in ottone sono comuni per i filamenti ordinari e conducono bene il calore. I filamenti abrasivi, come alcuni caricati con fibra di carbonio, particelle metalliche o pigmenti fosforescenti, possono consumare rapidamente l'ottone; i produttori raccomandano per questi usi ugelli resistenti all'abrasione. Verifica sempre scheda del filamento, tipo di rinforzo e compatibilità del tuo hotend. “Acciaio temprato” non significa compatibilità universale con ogni riempitivo né elimina la necessità di regolare il profilo termico. Alcuni materiali caricati richiedono anche un foro minimo consigliato dal produttore per ridurre il rischio di intasamento. Non applicare una regola universale: la granulometria e la formulazione cambiano tra bobine. Se non conosci la composizione, chiedi la scheda tecnica prima di scegliere l'ugello e conserva traccia di quale materiale ha attraversato ogni testina.Il diametro non è l'unica variabile. Gli ugelli in ottone sono comuni per i filamenti ordinari e conducono bene il calore. I filamenti abrasivi, come alcuni caricati con fibra di carbonio, particelle metalliche o pigmenti fosforescenti, possono consumare rapidamente l'ottone; i produttori raccomandano per questi usi ugelli resistenti all'abrasione. Verifica sempre scheda del filamento, tipo di rinforzo e compatibilità del tuo hotend. “Acciaio temprato” non significa compatibilità universale con ogni riempitivo né elimina la necessità di regolare il profilo termico. Alcuni materiali caricati richiedono anche un foro minimo consigliato dal produttore per ridurre il rischio di intasamento. Non applicare una regola universale: la granulometria e la formulazione cambiano tra bobine. Se non conosci la composizione, chiedi la scheda tecnica prima di scegliere l'ugello e conserva traccia di quale materiale ha attraversato ogni testina.
Cambio ugello: aggiorna anche lo slicerCambio ugello: aggiorna anche lo slicer
Montare uno 0,6 mm lasciando nello slicer il profilo da 0,4 mm produce indicazioni incoerenti. Seleziona il diametro corretto nella stampante e nel software, poi controlla larghezza di estrusione, altezza layer, flusso massimo, temperatura e parametri del primo strato. Parti da un preset del produttore compatibile con la macchina, quando disponibile. Non copiare semplicemente la velocità del vecchio profilo: il volume di materiale al secondo può aumentare molto anche se il movimento sembra simile. Per la sostituzione fisica segui la procedura specifica del costruttore: alcuni sistemi usano testine integrate, altri ugelli avvitati con una sequenza e una coppia di serraggio proprie. Non improvvisare il serraggio né toccare parti calde; un montaggio errato può causare perdite di polimero o danni al blocco riscaldante. Dopo il cambio, verifica eventuali regolazioni del primo strato richieste dalla macchina e controlla che non ci siano trafilamenti.Montare uno 0,6 mm lasciando nello slicer il profilo da 0,4 mm produce indicazioni incoerenti. Seleziona il diametro corretto nella stampante e nel software, poi controlla larghezza di estrusione, altezza layer, flusso massimo, temperatura e parametri del primo strato. Parti da un preset del produttore compatibile con la macchina, quando disponibile. Non copiare semplicemente la velocità del vecchio profilo: il volume di materiale al secondo può aumentare molto anche se il movimento sembra simile. Per la sostituzione fisica segui la procedura specifica del costruttore: alcuni sistemi usano testine integrate, altri ugelli avvitati con una sequenza e una coppia di serraggio proprie. Non improvvisare il serraggio né toccare parti calde; un montaggio errato può causare perdite di polimero o danni al blocco riscaldante. Dopo il cambio, verifica eventuali regolazioni del primo strato richieste dalla macchina e controlla che non ci siano trafilamenti.
Un test breve che vale più di una tabella genericaUn test breve che vale più di una tabella generica
Scegli un provino che includa una parete sottile, un foro, una superficie inclinata e una zona ampia simili a quelle del pezzo finale. Mantieni costanti filamento, orientamento e condizioni ambientali, cambiando solo ugello e relativo profilo. Misura i punti funzionali con uno strumento adeguato, osserva la qualità del primo strato, controlla la continuità delle pareti e annota eventuale sottoestrusione. Se il pezzo lavora sotto carico, aggiungi una prova coerente con l'uso previsto: il semplice aspetto superficiale non dimostra la resistenza. Se il materiale esce in modo irregolare, non dare per certo che l'ugello sia usurato. Controlla prima bobina, percorso del filamento, temperatura e residui. Le guide di manutenzione Prusa descrivono procedure di pulizia diverse secondo il modello e avvertono che certi ugelli rivestiti non tollerano il cold pull: consulta la procedura del tuo hardware prima di inserire aghi, spazzole o applicare forza.Scegli un provino che includa una parete sottile, un foro, una superficie inclinata e una zona ampia simili a quelle del pezzo finale. Mantieni costanti filamento, orientamento e condizioni ambientali, cambiando solo ugello e relativo profilo. Misura i punti funzionali con uno strumento adeguato, osserva la qualità del primo strato, controlla la continuità delle pareti e annota eventuale sottoestrusione. Se il pezzo lavora sotto carico, aggiungi una prova coerente con l'uso previsto: il semplice aspetto superficiale non dimostra la resistenza. Se il materiale esce in modo irregolare, non dare per certo che l'ugello sia usurato. Controlla prima bobina, percorso del filamento, temperatura e residui. Le guide di manutenzione Prusa descrivono procedure di pulizia diverse secondo il modello e avvertono che certi ugelli rivestiti non tollerano il cold pull: consulta la procedura del tuo hardware prima di inserire aghi, spazzole o applicare forza.
Dal prototipo alla scelta ripetibileDal prototipo alla scelta ripetibile
La scelta finale è una piccola decisione di processo. Per pezzi minuti e variabili, 0,4 mm resta spesso la base più semplice. Per geometrie grandi e poco dettagliate, 0,6 mm merita una prova comparativa. Per filamenti abrasivi, scegli anche il materiale dell'ugello in base alla scheda tecnica. Registra diametro, materiale, profilo slicer e risultato del campione: così la stampa successiva non riparte da tentativi. Hai un componente da produrre ma non sai quale compromesso adottare? [Contatta ADIVO](https://adivo.it/it/contatti) con file 3D, materiale richiesto, quantità e funzione del pezzo: possiamo valutare insieme geometria, tecnologia e campione prima della produzione.La scelta finale è una piccola decisione di processo. Per pezzi minuti e variabili, 0,4 mm resta spesso la base più semplice. Per geometrie grandi e poco dettagliate, 0,6 mm merita una prova comparativa. Per filamenti abrasivi, scegli anche il materiale dell'ugello in base alla scheda tecnica. Registra diametro, materiale, profilo slicer e risultato del campione: così la stampa successiva non riparte da tentativi. Hai un componente da produrre ma non sai quale compromesso adottare? [Contatta ADIVO](https://adivo.it/it/contatti) con file 3D, materiale richiesto, quantità e funzione del pezzo: possiamo valutare insieme geometria, tecnologia e campione prima della produzione.