Infill nella stampa 3D: densità e pattern senza sprecare filamentoInfill nella stampa 3D: densità e pattern senza sprecare filamento
Più riempimento non significa sempre un pezzo migliore. Scopri come scegliere densità e pattern dell'infill in base a geometria, carichi, top layer, tempo e materiale.Più riempimento non significa sempre un pezzo migliore. Scopri come scegliere densità e pattern dell'infill in base a geometria, carichi, top layer, tempo e materiale.
Che cos'è l'infill e perché non è solo “materiale dentro”Che cos'è l'infill e perché non è solo “materiale dentro”
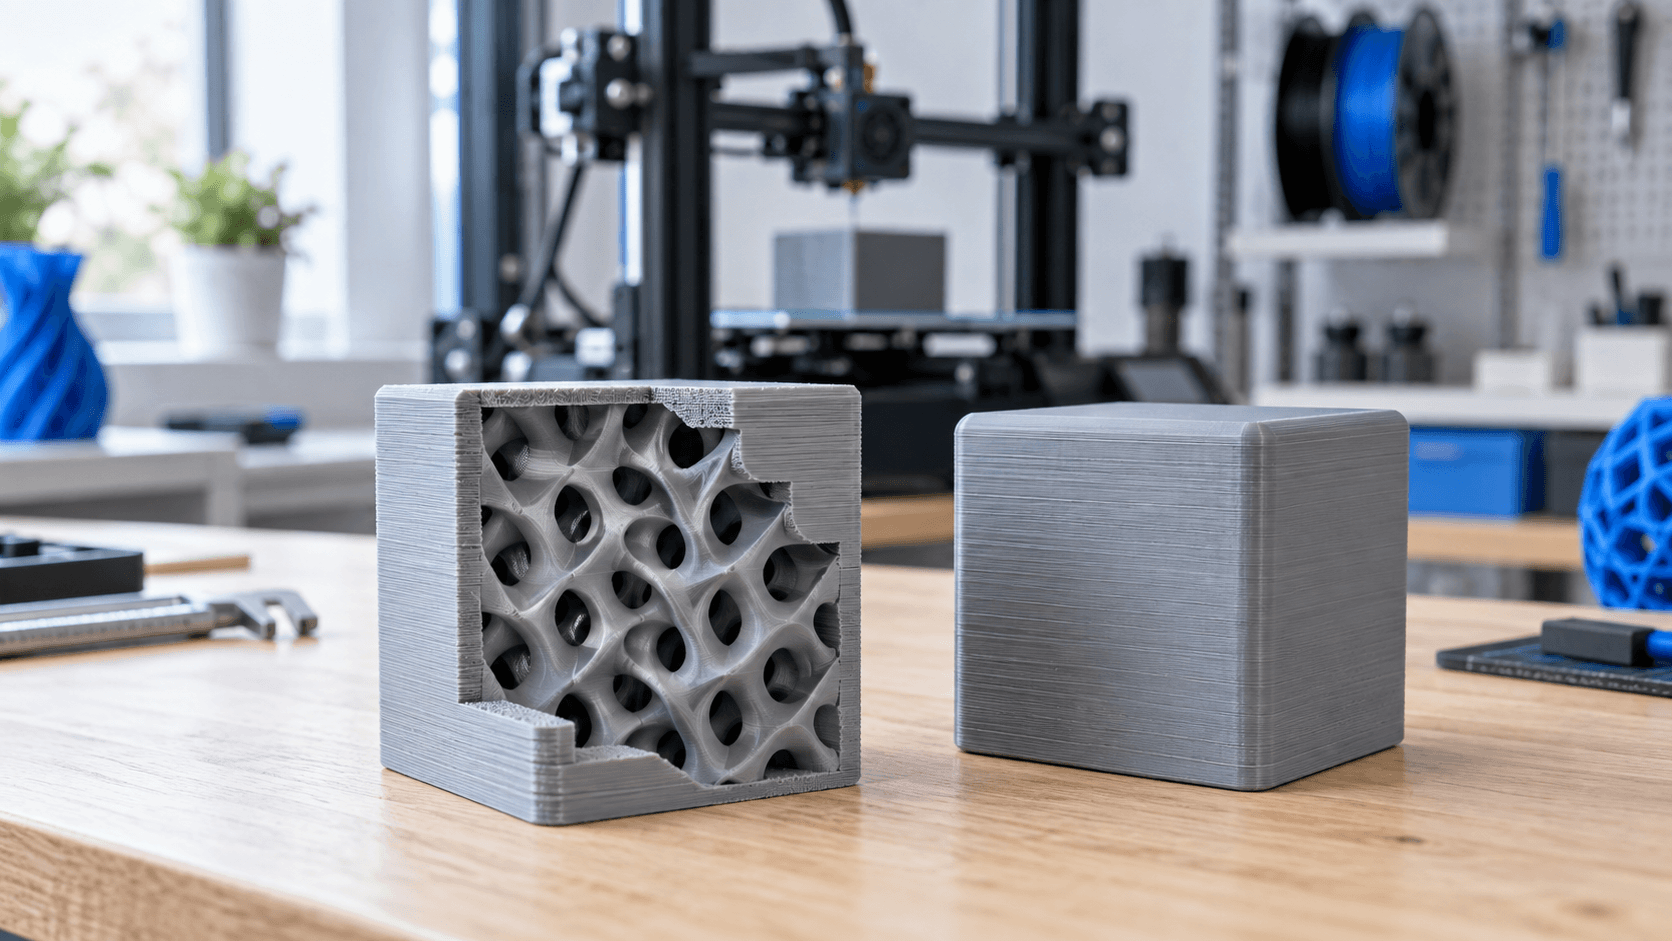
Nella stampa 3D FDM, l'infill è la struttura interna generata dallo slicer tra pareti, fondi e superfici superiori. Il suo primo compito è offrire appoggio ai top layer, che altrimenti dovrebbero chiudere il pezzo attraversando spazi troppo ampi. Influenza inoltre massa, tempo di stampa, consumo di filamento e risposta del componente ad alcuni carichi. Non sostituisce però una progettazione corretta delle pareti e non rende automaticamente resistente un pezzo solo perché la percentuale è alta. Per scegliere bene servono quattro domande: il pezzo è estetico o funzionale? In quale direzione riceverà il carico? Deve resistere soprattutto a flessione, urto o compressione? Quanto sono ampie le superfici superiori da sostenere? La stessa densità può funzionare su un soprammobile e fallire su una staffa, perché cambiano geometria, orientamento e condizioni d'uso.Nella stampa 3D FDM, l'infill è la struttura interna generata dallo slicer tra pareti, fondi e superfici superiori. Il suo primo compito è offrire appoggio ai top layer, che altrimenti dovrebbero chiudere il pezzo attraversando spazi troppo ampi. Influenza inoltre massa, tempo di stampa, consumo di filamento e risposta del componente ad alcuni carichi. Non sostituisce però una progettazione corretta delle pareti e non rende automaticamente resistente un pezzo solo perché la percentuale è alta. Per scegliere bene servono quattro domande: il pezzo è estetico o funzionale? In quale direzione riceverà il carico? Deve resistere soprattutto a flessione, urto o compressione? Quanto sono ampie le superfici superiori da sostenere? La stessa densità può funzionare su un soprammobile e fallire su una staffa, perché cambiano geometria, orientamento e condizioni d'uso.
Densità: partire bassi, poi validareDensità: partire bassi, poi validare
La densità indica quanto spazio interno viene occupato dalla struttura, ma non è un indice universale di resistenza. La documentazione Prusa osserva che molti modelli possono essere stampati con percentuali contenute e che, per aumentare la robustezza, spesso è più efficace aggiungere perimetri. L'infill contribuisce invece in modo importante al sostegno delle superfici superiori e alla resistenza a compressione. Per un modello visivo o una verifica d'ingombro si può iniziare da una densità moderata, quindi controllare l'anteprima dello slicer. Se le linee del primo top layer devono coprire grandi vuoti, aumentare soltanto il numero di top layer potrebbe non bastare: può servire una struttura interna più ravvicinata o un pattern che offra appoggi meglio distribuiti. Al contrario, portare il riempimento al 100% aumenta materiale, calore accumulato e tempo, senza garantire la soluzione migliore. Prusa segnala anche che il pieno può peggiorare l'aspetto del modello. Non esiste quindi una percentuale valida per ogni macchina e ogni materiale. La scelta va verificata su un provino rappresentativo, mantenendo costanti orientamento, filamento, temperatura e profilo. Per applicazioni critiche o regolamentate, una stampa di prova non sostituisce calcoli, caratterizzazione e validazione specialistica.La densità indica quanto spazio interno viene occupato dalla struttura, ma non è un indice universale di resistenza. La documentazione Prusa osserva che molti modelli possono essere stampati con percentuali contenute e che, per aumentare la robustezza, spesso è più efficace aggiungere perimetri. L'infill contribuisce invece in modo importante al sostegno delle superfici superiori e alla resistenza a compressione. Per un modello visivo o una verifica d'ingombro si può iniziare da una densità moderata, quindi controllare l'anteprima dello slicer. Se le linee del primo top layer devono coprire grandi vuoti, aumentare soltanto il numero di top layer potrebbe non bastare: può servire una struttura interna più ravvicinata o un pattern che offra appoggi meglio distribuiti. Al contrario, portare il riempimento al 100% aumenta materiale, calore accumulato e tempo, senza garantire la soluzione migliore. Prusa segnala anche che il pieno può peggiorare l'aspetto del modello. Non esiste quindi una percentuale valida per ogni macchina e ogni materiale. La scelta va verificata su un provino rappresentativo, mantenendo costanti orientamento, filamento, temperatura e profilo. Per applicazioni critiche o regolamentate, una stampa di prova non sostituisce calcoli, caratterizzazione e validazione specialistica.
Pattern principali: scegliere in base alla funzionePattern principali: scegliere in base alla funzione
I nomi variano leggermente tra slicer, ma alcune famiglie ricorrono spesso. Il rectilinear alterna la direzione delle linee tra gli strati ed è rapido da generare e stampare. Grid crea incroci nello stesso layer: può offrire una struttura semplice, ma l'accumulo nei punti di attraversamento può produrre rumore o urti dell'ugello in certi profili. Se senti la testina sfiorare il riempimento, non ignorare il segnale: controlla sovraestrusione, flusso, velocità e scelta del pattern. Gyroid e cubic sono strutture tridimensionali utili quando si cerca una risposta più distribuita nelle diverse direzioni. Non rendono però isotropo il pezzo FDM: l'adesione tra layer e l'orientamento restano determinanti. Per una staffa caricata principalmente lungo un asse, modificare orientamento e geometria può avere più effetto che cambiare semplicemente il disegno interno. Lightning e strutture di supporto sparse sono pensate soprattutto per sostenere le superfici superiori usando poco materiale. UltiMaker le indica per modelli visivi e stampe rapide in cui la resistenza interna non è prioritaria. Non sono la scelta naturale per un componente meccanico. Con filamenti flessibili, inoltre, pattern complessi possono essere più difficili da estrudere con regolarità: partire da un profilo semplice del produttore riduce le variabili.I nomi variano leggermente tra slicer, ma alcune famiglie ricorrono spesso. Il rectilinear alterna la direzione delle linee tra gli strati ed è rapido da generare e stampare. Grid crea incroci nello stesso layer: può offrire una struttura semplice, ma l'accumulo nei punti di attraversamento può produrre rumore o urti dell'ugello in certi profili. Se senti la testina sfiorare il riempimento, non ignorare il segnale: controlla sovraestrusione, flusso, velocità e scelta del pattern. Gyroid e cubic sono strutture tridimensionali utili quando si cerca una risposta più distribuita nelle diverse direzioni. Non rendono però isotropo il pezzo FDM: l'adesione tra layer e l'orientamento restano determinanti. Per una staffa caricata principalmente lungo un asse, modificare orientamento e geometria può avere più effetto che cambiare semplicemente il disegno interno. Lightning e strutture di supporto sparse sono pensate soprattutto per sostenere le superfici superiori usando poco materiale. UltiMaker le indica per modelli visivi e stampe rapide in cui la resistenza interna non è prioritaria. Non sono la scelta naturale per un componente meccanico. Con filamenti flessibili, inoltre, pattern complessi possono essere più difficili da estrudere con regolarità: partire da un profilo semplice del produttore riduce le variabili.
Pareti e top layer contano quanto il riempimentoPareti e top layer contano quanto il riempimento
Un errore comune è aumentare l'infill per correggere un pezzo che cede vicino alla superficie. Le pareti esterne portano spesso una parte rilevante del carico, specialmente in flessione. Se la rottura nasce dal bordo o attorno a un foro, può essere più utile aumentare perimetri, aggiungere raggi e rinforzare localmente la geometria. La documentazione Prusa sottolinea che il numero di perimetri definisce gran parte della resistenza del modello. Anche le superfici superiori richiedono attenzione. Una densità troppo bassa, pochi top layer o una portata non stabile possono produrre avvallamenti e fori. Il manuale UltiMaker S7 collega infatti infill insufficiente e pochi strati superiori al fenomeno del pillowing. Prima di alzare drasticamente la densità, verifica raffreddamento, temperatura, velocità dei top layer e spessore superiore effettivo. Il numero di strati, da solo, cambia significato quando cambia l'altezza layer: ragionare in millimetri rende il confronto più chiaro.Un errore comune è aumentare l'infill per correggere un pezzo che cede vicino alla superficie. Le pareti esterne portano spesso una parte rilevante del carico, specialmente in flessione. Se la rottura nasce dal bordo o attorno a un foro, può essere più utile aumentare perimetri, aggiungere raggi e rinforzare localmente la geometria. La documentazione Prusa sottolinea che il numero di perimetri definisce gran parte della resistenza del modello. Anche le superfici superiori richiedono attenzione. Una densità troppo bassa, pochi top layer o una portata non stabile possono produrre avvallamenti e fori. Il manuale UltiMaker S7 collega infatti infill insufficiente e pochi strati superiori al fenomeno del pillowing. Prima di alzare drasticamente la densità, verifica raffreddamento, temperatura, velocità dei top layer e spessore superiore effettivo. Il numero di strati, da solo, cambia significato quando cambia l'altezza layer: ragionare in millimetri rende il confronto più chiaro.
Come confrontare due impostazioni senza confondersiCome confrontare due impostazioni senza confondersi
Duplica il progetto nello slicer e cambia una sola variabile per volta. Mantieni uguali modello, orientamento, materiale, layer, pareti e top/bottom; confronta prima due densità con lo stesso pattern. Nell'anteprima osserva tempi stimati, grammi di materiale, appoggi sotto le superfici superiori, movimenti a vuoto e possibili incroci. La modalità Preview di Cura permette di distinguere infill, skin e altri tipi di linea; usarla prima della stampa aiuta a intercettare zone vuote o percorsi inattesi. Stampa poi un provino che replichi parete, top surface, foro o zona caricata del componente reale. Registra peso, tempo effettivo, qualità della chiusura superiore e modalità di rottura in una prova coerente con l'uso. Non confrontare due campioni prodotti con bobine o orientamenti diversi. Se il risultato è insufficiente, decidi se intervenire su densità, pattern, pareti o CAD in base al difetto osservato, non per tentativi casuali. Per pezzi grandi può essere utile applicare un modificatore locale: molti slicer consentono di aumentare infill o perimetri solo attorno a un foro, una sede o un punto di carico. In questo modo si evita di riempire inutilmente tutto il volume. Controlla però la transizione nell'anteprima e verifica che il profilo ottenuto sia realmente stampabile dalla macchina scelta.Duplica il progetto nello slicer e cambia una sola variabile per volta. Mantieni uguali modello, orientamento, materiale, layer, pareti e top/bottom; confronta prima due densità con lo stesso pattern. Nell'anteprima osserva tempi stimati, grammi di materiale, appoggi sotto le superfici superiori, movimenti a vuoto e possibili incroci. La modalità Preview di Cura permette di distinguere infill, skin e altri tipi di linea; usarla prima della stampa aiuta a intercettare zone vuote o percorsi inattesi. Stampa poi un provino che replichi parete, top surface, foro o zona caricata del componente reale. Registra peso, tempo effettivo, qualità della chiusura superiore e modalità di rottura in una prova coerente con l'uso. Non confrontare due campioni prodotti con bobine o orientamenti diversi. Se il risultato è insufficiente, decidi se intervenire su densità, pattern, pareti o CAD in base al difetto osservato, non per tentativi casuali. Per pezzi grandi può essere utile applicare un modificatore locale: molti slicer consentono di aumentare infill o perimetri solo attorno a un foro, una sede o un punto di carico. In questo modo si evita di riempire inutilmente tutto il volume. Controlla però la transizione nell'anteprima e verifica che il profilo ottenuto sia realmente stampabile dalla macchina scelta.
Una scelta ripetibile per prototipi e piccole serieUna scelta ripetibile per prototipi e piccole serie
Per un modello estetico, l'obiettivo principale può essere sostenere bene i top layer con poco materiale. Per un prototipo funzionale, pareti, orientamento e rinforzi locali vengono prima della corsa alla percentuale. Per un pezzo soggetto a compressione, densità e distribuzione interna acquistano maggiore peso. In ogni caso, salva insieme al file il profilo slicer, la versione del software, il materiale e il risultato del provino: il numero “20%” senza contesto non è una specifica di produzione. Hai un componente da prototipare e vuoi evitare prove inutili? [Contatta ADIVO](https://adivo.it/it/contatti) con file 3D, materiale, quantità e funzione prevista: possiamo valutare geometria, orientamento e strategia di stampa prima del campione.Per un modello estetico, l'obiettivo principale può essere sostenere bene i top layer con poco materiale. Per un prototipo funzionale, pareti, orientamento e rinforzi locali vengono prima della corsa alla percentuale. Per un pezzo soggetto a compressione, densità e distribuzione interna acquistano maggiore peso. In ogni caso, salva insieme al file il profilo slicer, la versione del software, il materiale e il risultato del provino: il numero “20%” senza contesto non è una specifica di produzione. Hai un componente da prototipare e vuoi evitare prove inutili? [Contatta ADIVO](https://adivo.it/it/contatti) con file 3D, materiale, quantità e funzione prevista: possiamo valutare geometria, orientamento e strategia di stampa prima del campione.