Filamento ASA nella stampa 3D: quando usarlo e come stamparlo
ASA per componenti tecnici e da esterno: scelta, camera chiusa, primo layer, ventilazione e prove necessarie per ottenere risultati affidabili.
Approfondimento
Il filamento ASA viene scelto spesso per carter, supporti, staffe e componenti destinati all'esterno. La ragione è la migliore stabilità a luce UV e agenti atmosferici rispetto a molti materiali FDM comuni. Questo vantaggio, però, non rende ogni pezzo automaticamente adatto a sole, pioggia, calore o carichi prolungati. ASA significa acrilonitrile-stirene-acrilato. Appartiene alla famiglia dei tecnopolimeri stirenici e condivide alcune caratteristiche operative con ABS: richiede temperature elevate, ambiente stabile e gestione delle emissioni. Per ottenere un componente affidabile bisogna valutare formulazione reale, geometria, orientamento, stampante e condizioni d'uso.
Quando scegliere ASA
ASA è una scelta sensata quando il requisito principale include esposizione esterna, stabilità del colore, rigidità e temperatura superiore a quella tollerata dal PLA comune. UltiMaker lo propone per applicazioni esposte a luce solare e pioggia; Prusa lo descrive come materiale tecnico adatto all'esterno grazie alla resistenza UV e termica. Possibili impieghi comprendono coperture, distanziali, supporti per sensori, insegne, componenti per serre e parti non critiche di attrezzature. La parola “esterno” non basta però a definire il progetto. Un pezzo vicino a un motore, sotto carico costante o esposto a detergenti richiede dati specifici e prove dedicate. Leggi sempre la [scheda tecnica del filamento](/it/blog/scheda-tecnica-filamento-3d-come-leggerla). Due bobine ASA possono avere additivi, condizioni di prova e parametri differenti. Un valore misurato su un provino non diventa automaticamente la proprietà del componente stampato.
ASA, PLA, PETG e ABS: differenze utili
PLA resta efficace per mock-up, modelli dimensionali e oggetti interni quando contano facilità di stampa e definizione. PETG offre un processo spesso più accessibile per molti componenti funzionali e una buona tenacità, ma non sostituisce ASA in ogni esposizione UV o termica. La guida [PLA o PETG](/it/blog/pla-o-petg-quale-filamento-scegliere) aiuta a separare questi primi due casi. ASA e ABS sono più vicini. Secondo Prusa, ASA tende a offrire migliore resistenza UV, minore odore e warping meno marcato rispetto ad ABS, ma continua a richiedere un ambiente termico controllato. La scelta non deve basarsi sul nome più tecnico: se il componente resta in ufficio e non incontra calore o sole, un materiale più semplice può ridurre costi e rischio di scarto.
Camera chiusa e temperatura stabile
Il problema operativo più comune è il ritiro non uniforme. La parte già depositata si raffredda mentre gli strati superiori restano caldi; le tensioni possono sollevare gli angoli, deformare la base o aprire crepe tra layer. Correnti d'aria, finestre e climatizzazione peggiorano la situazione. Una camera chiusa limita gli sbalzi e aiuta soprattutto su pezzi grandi. Non significa aumentare la temperatura senza controllo. Prusa avverte che stampe lunghe in ambiente caldo possono deformare componenti della testa se la macchina non è progettata per quelle condizioni. Verifica limiti di stampante, elettronica e materiali presenti nell'enclosure. Per approfondire diagnosi e geometria, consulta la guida sul [warping nella stampa 3D FDM](/it/blog/warping-stampa-3d-fdm-cause-soluzioni). L'enclosure riduce una causa, ma non corregge un piano sporco, una base insufficiente o un profilo errato.
Piano, primo layer e adesione
Prepara il piano secondo indicazioni del produttore della stampante e del filamento. Superficie, temperatura e separatore cambiano tra PEI liscio, satinato, testurizzato, vetro e altri sistemi. Un adesivo può servire sia a migliorare la tenuta sia a creare uno strato di separazione che protegga il piano. Controlla il primo layer prima di affidargli una stampa lunga. Linee troppo separate non ancorano il pezzo; uno schiacciamento eccessivo altera quote e può rendere difficile la rimozione. Su basi ampie, un brim può aumentare la superficie utile. Non deve però nascondere una calibrazione sbagliata. Pulisci il piano con metodo compatibile e non applicare solventi o miscele improvvisate. La guida Prusa per ASA distingue le superfici e vieta alcune combinazioni. Segui sempre documentazione specifica della macchina.
Impostare profilo, ventilazione e orientamento
Parti da un profilo ufficiale per stampante e marca di filamento, poi cambia una variabile alla volta. Temperatura ugello, piano, velocità, portata e ventilazione lavorano insieme. Troppa aria può aumentare ritiro e separazione; troppo poca può peggiorare ponti, dettagli e piccoli strati. L'orientamento deve proteggere la direzione del carico e limitare superfici critiche. ASA non elimina l'anisotropia FDM. Una staffa orientata per separare i layer può fallire anche con materiale adatto. Usa raggi, spessori graduali e perimetri coerenti con la funzione prima di aumentare il riempimento. Confronta anteprima, tempo e materiale. Per un componente grande, stampa prima la zona con fori, incastri o pareti sottili. Il campione verifica quote e adesione senza impegnare l'intero volume.
Umidità e conservazione
ASA può assorbire umidità e perdere costanza. Segnali possibili includono rumori durante l'estrusione, superficie irregolare, fili e piccoli vuoti. Questi sintomi non sono una diagnosi certa: temperatura, retrazione e ugello possono produrre effetti simili. Prusa pubblica una condizione indicativa di asciugatura per ASA, ma temperatura e durata devono seguire bobina e attrezzatura reali. Conserva materiale aperto in contenitore chiuso con essiccante controllato. Dopo l'asciugatura, ristampa lo stesso campione con profilo invariato. La guida sul [filamento umido](/it/blog/filamento-umido-stampa-3d-conservazione) descrive un metodo di confronto ripetibile.
Emissioni: enclosure non significa ventilazione
Materiali stirenici richiedono attenzione alle emissioni. Prusa raccomanda un'area ben ventilata per ASA. NIOSH ricorda che stampanti FDM possono emettere particelle ultrafini e composti organici; materiale, colore, temperatura e macchina influenzano il risultato. Una camera chiusa stabilizza il processo, ma non è automaticamente un sistema di controllo dell'aria. La guida NIOSH per makerspace e piccole imprese indica gerarchia dei controlli, captazione e filtrazione adeguata al rischio. Non improvvisare ricircolo o scarico in ambienti occupati. Valuta posizione, ventilazione, manutenzione dei filtri e scheda di sicurezza del prodotto. Evita presenza continuativa vicino alla macchina durante stampe lunghe. Per laboratori e uffici, definisci procedure, responsabilità e manutenzione come descritto nella guida sulla [sicurezza FDM](/it/blog/sicurezza-stampa-3d-fdm-ufficio-laboratorio).
Validare il pezzo prima dell'uso esterno
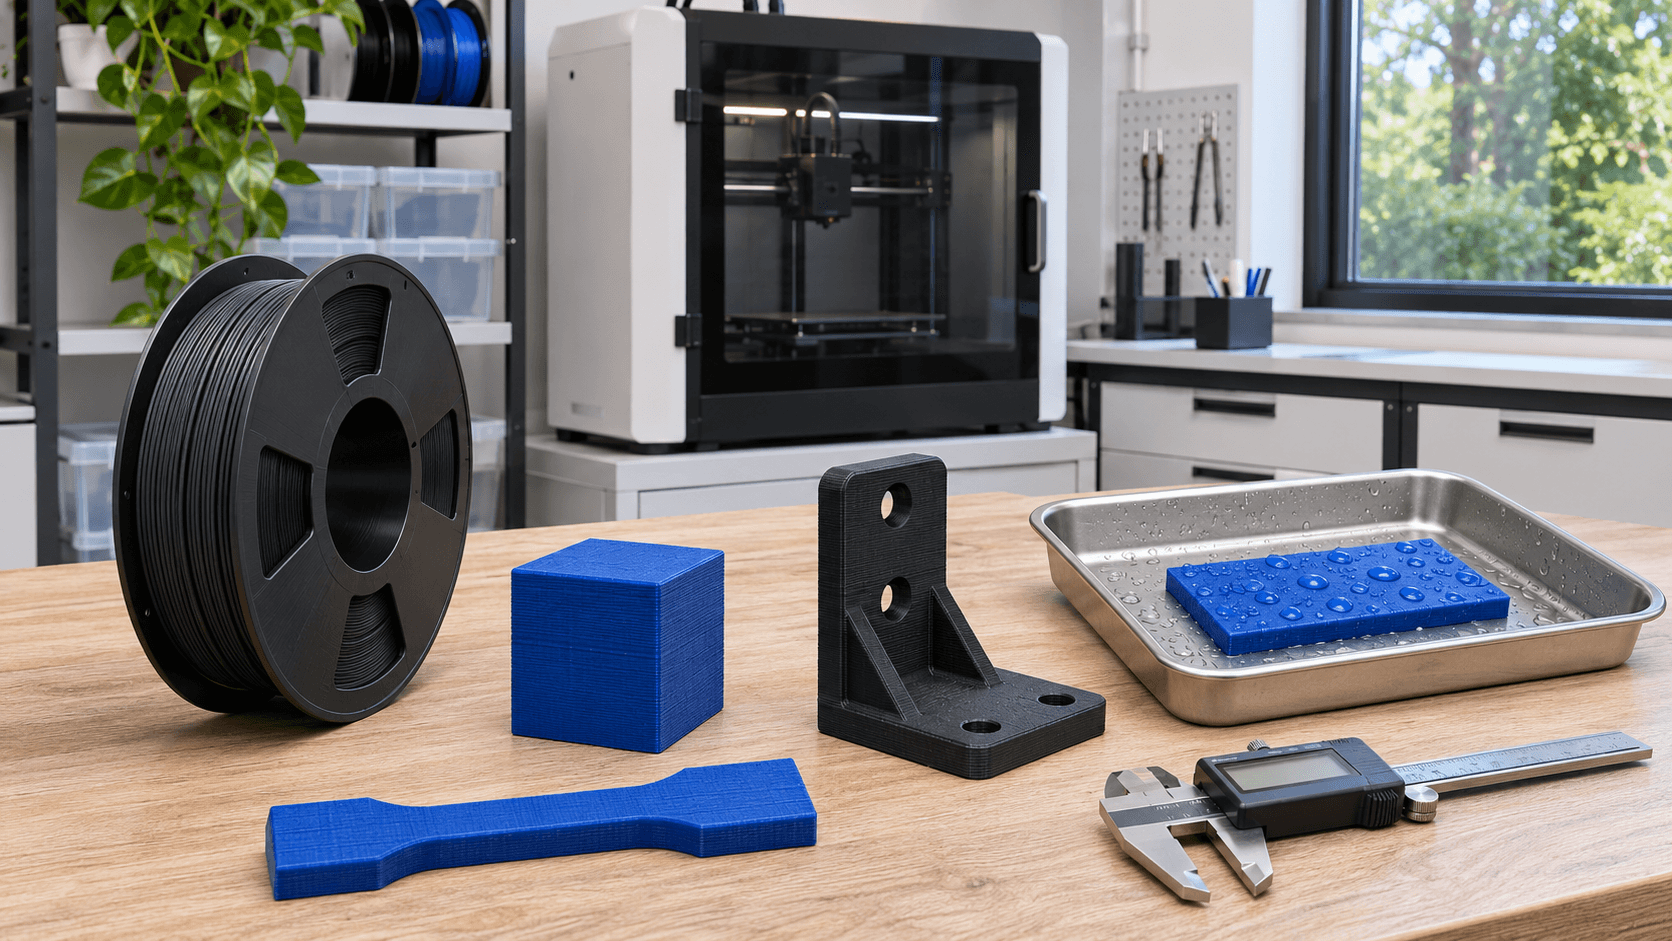
Stampa un primo articolo e registra bobina, lotto, ugello, orientamento, profilo e condizioni ambientali. Misura quote, planarità e montaggio. Se il pezzo lavorerà all'esterno, pianifica una prova coerente con esposizione, temperatura, acqua, cicli e carico previsti. Non chiamare “weatherproof” un componente solo perché è in ASA. Giunzioni, fori, orientamento, pigmenti e durata richiesta cambiano la risposta. Applicazioni strutturali, elettriche, medicali o di sicurezza richiedono qualifica specialistica e non possono basarsi su una guida generica. ADIVO può supportare scelta del materiale, revisione CAD, campione e piccola serie FDM. [Contattaci](/it/contatti) con file, quantità, ambiente e funzione: possiamo definire una prova iniziale prima della produzione completa.