Velocità di stampa 3D FDM: accelerazione, portata e qualità senza erroriVelocità di stampa 3D FDM: accelerazione, portata e qualità senza errori
I mm/s da soli non dicono quanto sarà rapida una stampa. Scopri come bilanciare velocità, accelerazione e portata volumetrica senza perdere qualità.I mm/s da soli non dicono quanto sarà rapida una stampa. Scopri come bilanciare velocità, accelerazione e portata volumetrica senza perdere qualità.
Una velocità in mm/s non racconta tutta la stampaUna velocità in mm/s non racconta tutta la stampa
Quando una stampante viene presentata come capace di raggiungere una certa velocità, il numero in millimetri al secondo indica soltanto quanto rapidamente può muoversi la testa in una condizione specifica. Non descrive automaticamente il tempo reale del lavoro, la quantità di materiale che l'hotend riesce a fondere né la qualità ottenibile sul pezzo. Un modello piccolo, pieno di curve e segmenti brevi può non raggiungere quasi mai la velocità impostata. Un componente grande con lunghi tratti rettilinei può invece sollecitare a lungo estrusore, hotend e raffreddamento. Due file con lo stesso valore di velocità nominale possono quindi richiedere tempi diversi e mostrare difetti differenti. Per ottimizzare in modo sensato servono almeno tre grandezze: velocità lineare, accelerazione e portata volumetrica. Vanno lette insieme al tipo di linea, alla geometria e al materiale. L'obiettivo non è inseguire il valore massimo del profilo, ma trovare la combinazione più rapida che resti stabile e ripetibile.Quando una stampante viene presentata come capace di raggiungere una certa velocità, il numero in millimetri al secondo indica soltanto quanto rapidamente può muoversi la testa in una condizione specifica. Non descrive automaticamente il tempo reale del lavoro, la quantità di materiale che l'hotend riesce a fondere né la qualità ottenibile sul pezzo. Un modello piccolo, pieno di curve e segmenti brevi può non raggiungere quasi mai la velocità impostata. Un componente grande con lunghi tratti rettilinei può invece sollecitare a lungo estrusore, hotend e raffreddamento. Due file con lo stesso valore di velocità nominale possono quindi richiedere tempi diversi e mostrare difetti differenti. Per ottimizzare in modo sensato servono almeno tre grandezze: velocità lineare, accelerazione e portata volumetrica. Vanno lette insieme al tipo di linea, alla geometria e al materiale. L'obiettivo non è inseguire il valore massimo del profilo, ma trovare la combinazione più rapida che resti stabile e ripetibile.
Velocità e accelerazione svolgono ruoli diversiVelocità e accelerazione svolgono ruoli diversi
La velocità lineare esprime quanto rapidamente si percorre una traiettoria. L'accelerazione definisce quanto velocemente la macchina passa da una velocità all'altra. Se l'accelerazione è prudente, la testa può non arrivare alla velocità richiesta prima di dover rallentare per una curva. Se è troppo aggressiva per la struttura, aumentano vibrazioni, rumore, perdita di precisione e rischio di spostamento dei layer. Anche la gestione delle svolte cambia secondo firmware e profilo. Termini come classic jerk, junction deviation o square corner velocity non sono equivalenti e non vanno copiati fra macchine. Marlin, per esempio, distingue accelerazioni di stampa, movimento e retrazione e applica ulteriori limiti nel planner. Conviene partire dal preset ufficiale della propria stampante, non da un valore trovato per un'altra cinematica. Le linee non devono avere tutte la stessa priorità. Una parete esterna richiede in genere maggiore controllo estetico e dimensionale; riempimento e spostamenti possono accettare strategie diverse. Lo slicer calcola il risultato combinando questi limiti, perciò alzare una singola casella non garantisce un risparmio proporzionale.La velocità lineare esprime quanto rapidamente si percorre una traiettoria. L'accelerazione definisce quanto velocemente la macchina passa da una velocità all'altra. Se l'accelerazione è prudente, la testa può non arrivare alla velocità richiesta prima di dover rallentare per una curva. Se è troppo aggressiva per la struttura, aumentano vibrazioni, rumore, perdita di precisione e rischio di spostamento dei layer. Anche la gestione delle svolte cambia secondo firmware e profilo. Termini come classic jerk, junction deviation o square corner velocity non sono equivalenti e non vanno copiati fra macchine. Marlin, per esempio, distingue accelerazioni di stampa, movimento e retrazione e applica ulteriori limiti nel planner. Conviene partire dal preset ufficiale della propria stampante, non da un valore trovato per un'altra cinematica. Le linee non devono avere tutte la stessa priorità. Una parete esterna richiede in genere maggiore controllo estetico e dimensionale; riempimento e spostamenti possono accettare strategie diverse. Lo slicer calcola il risultato combinando questi limiti, perciò alzare una singola casella non garantisce un risparmio proporzionale.
La portata volumetrica è il limite che spesso non si vedeLa portata volumetrica è il limite che spesso non si vede
La portata volumetrica indica quanti millimetri cubi di materiale devono attraversare l'hotend ogni secondo. Come prima approssimazione si ottiene moltiplicando altezza layer, larghezza della linea e velocità lineare. Una linea larga e alta richiede quindi più plastica della stessa traiettoria stampata con sezione minore. PrusaSlicer usa la massima velocità volumetrica come limitatore: se la richiesta supera ciò che materiale e hotend possono fondere con affidabilità, lo slicer riduce la velocità. La capacità effettiva dipende dall'anello più debole del sistema, quindi da hotend, ugello, materiale, temperatura e condizioni reali. Non esiste un unico valore valido per tutti i PLA, tutte le stampanti o ogni diametro di ugello. Quando la portata è eccessiva possono comparire scatti dell'estrusore, sottoestrusione, pareti incomplete e adesione fra layer insufficiente. Anche un cambio di lucentezza può segnalare che il processo sta entrando in un'altra condizione termica, ma non basta da solo per fissare un limite. Il provino va esaminato insieme a continuità delle linee, massa, dimensioni e resistenza richiesta.La portata volumetrica indica quanti millimetri cubi di materiale devono attraversare l'hotend ogni secondo. Come prima approssimazione si ottiene moltiplicando altezza layer, larghezza della linea e velocità lineare. Una linea larga e alta richiede quindi più plastica della stessa traiettoria stampata con sezione minore. PrusaSlicer usa la massima velocità volumetrica come limitatore: se la richiesta supera ciò che materiale e hotend possono fondere con affidabilità, lo slicer riduce la velocità. La capacità effettiva dipende dall'anello più debole del sistema, quindi da hotend, ugello, materiale, temperatura e condizioni reali. Non esiste un unico valore valido per tutti i PLA, tutte le stampanti o ogni diametro di ugello. Quando la portata è eccessiva possono comparire scatti dell'estrusore, sottoestrusione, pareti incomplete e adesione fra layer insufficiente. Anche un cambio di lucentezza può segnalare che il processo sta entrando in un'altra condizione termica, ma non basta da solo per fissare un limite. Il provino va esaminato insieme a continuità delle linee, massa, dimensioni e resistenza richiesta.
Geometria, raffreddamento e tipo di linea cambiano il risultatoGeometria, raffreddamento e tipo di linea cambiano il risultato
Su un oggetto piccolo la macchina passa gran parte del tempo ad accelerare e rallentare. Su ponti e sporgenze, lo slicer può ridurre la velocità per controllare il materiale non sostenuto. Se un layer dura troppo poco, può rallentare l'intero percorso per lasciare al polimero il tempo di raffreddarsi. Per questo una stima di tempo non si migliora sempre aumentando il limite generale. Il controllo in anteprima è più utile del solo valore inserito. Visualizza velocità, portata volumetrica e tempo per tipo di linea. Se quasi tutto il pezzo è limitato dalla portata, aumentare ancora i mm/s non serve. Se prevalgono segmenti brevi, è l'accelerazione a incidere maggiormente. Se dominano pareti esterne o overhang, il collo di bottiglia può essere la qualità richiesta. Modificare altezza layer, orientamento, quantità di supporti o diametro ugello può ridurre il tempo più di un aumento indiscriminato della velocità. Ogni modifica, però, cambia dettaglio, sezione estrusa e comportamento meccanico: va verificata sull'applicazione reale.Su un oggetto piccolo la macchina passa gran parte del tempo ad accelerare e rallentare. Su ponti e sporgenze, lo slicer può ridurre la velocità per controllare il materiale non sostenuto. Se un layer dura troppo poco, può rallentare l'intero percorso per lasciare al polimero il tempo di raffreddarsi. Per questo una stima di tempo non si migliora sempre aumentando il limite generale. Il controllo in anteprima è più utile del solo valore inserito. Visualizza velocità, portata volumetrica e tempo per tipo di linea. Se quasi tutto il pezzo è limitato dalla portata, aumentare ancora i mm/s non serve. Se prevalgono segmenti brevi, è l'accelerazione a incidere maggiormente. Se dominano pareti esterne o overhang, il collo di bottiglia può essere la qualità richiesta. Modificare altezza layer, orientamento, quantità di supporti o diametro ugello può ridurre il tempo più di un aumento indiscriminato della velocità. Ogni modifica, però, cambia dettaglio, sezione estrusa e comportamento meccanico: va verificata sull'applicazione reale.
Ringing e ghosting: quando la struttura chiede un limiteRinging e ghosting: quando la struttura chiede un limite
Le ondulazioni ripetute dopo spigoli e cambi di direzione sono spesso chiamate ringing o ghosting. Prima di compensarle via software, controlla che macchina, cinghie, pulegge, piano e telaio siano nelle condizioni previste dal costruttore. Aumentare accelerazione su una struttura con gioco non risolve la causa. L'input shaping può ridurre l'effetto delle risonanze e consentire movimenti più rapidi quando è supportato e calibrato correttamente. Non aumenta però la capacità dell'hotend di fondere materiale e non sostituisce la manutenzione. La documentazione Klipper avverte inoltre che uno shaping più forte può arrotondare o levigare eccessivamente i dettagli; anche l'accelerazione massima va scelta osservando il provino. Pressure advance o funzioni analoghe aiutano a gestire la pressione nell'ugello durante variazioni di velocità, ma richiedono profilo coerente e calibrazione. Non trasformano una portata insufficiente in una portata affidabile.Le ondulazioni ripetute dopo spigoli e cambi di direzione sono spesso chiamate ringing o ghosting. Prima di compensarle via software, controlla che macchina, cinghie, pulegge, piano e telaio siano nelle condizioni previste dal costruttore. Aumentare accelerazione su una struttura con gioco non risolve la causa. L'input shaping può ridurre l'effetto delle risonanze e consentire movimenti più rapidi quando è supportato e calibrato correttamente. Non aumenta però la capacità dell'hotend di fondere materiale e non sostituisce la manutenzione. La documentazione Klipper avverte inoltre che uno shaping più forte può arrotondare o levigare eccessivamente i dettagli; anche l'accelerazione massima va scelta osservando il provino. Pressure advance o funzioni analoghe aiutano a gestire la pressione nell'ugello durante variazioni di velocità, ma richiedono profilo coerente e calibrazione. Non trasformano una portata insufficiente in una portata affidabile.
Un metodo di calibrazione controllatoUn metodo di calibrazione controllato
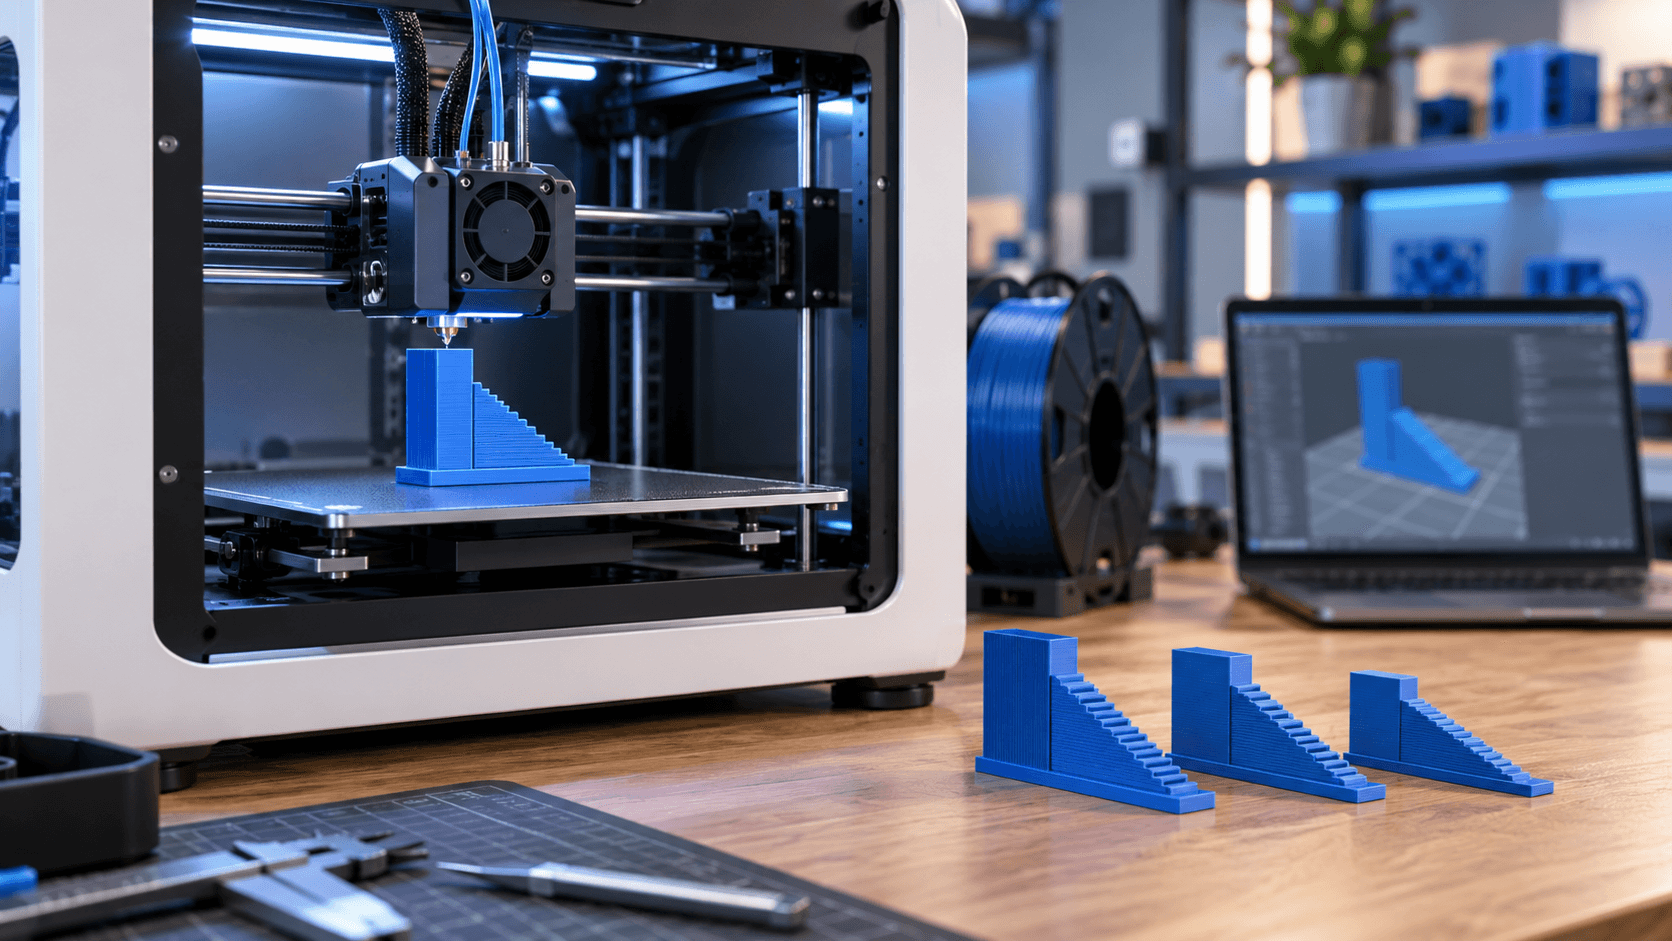
Parti da stampante in ordine e preset ufficiale per macchina, ugello e materiale. Conserva una copia del profilo iniziale. Scegli poi un provino che includa tratti lunghi, cambi di direzione, pareti e dettagli rappresentativi dei pezzi che produci. 1. Verifica estrusione, primo layer, cinghie, ventilazione e percorso bobina. 2. Controlla in anteprima quali limiti riducono davvero la velocità. 3. Misura la portata stabile seguendo la procedura del produttore dello slicer o della macchina. 4. Cambia una variabile alla volta e usa incrementi prudenti. 5. Confronta superficie, dimensioni, massa, adesione fra layer e tempo effettivo. 6. Ripeti il test dopo cambi di materiale, ugello o componenti del percorso caldo. Se per sostenere più flusso serve aumentare la temperatura, resta entro intervalli e procedure dichiarati dal produttore. Una temperatura maggiore può alterare finitura, ponti, stringing e degradazione del materiale; non è una scorciatoia universale.Parti da stampante in ordine e preset ufficiale per macchina, ugello e materiale. Conserva una copia del profilo iniziale. Scegli poi un provino che includa tratti lunghi, cambi di direzione, pareti e dettagli rappresentativi dei pezzi che produci. 1. Verifica estrusione, primo layer, cinghie, ventilazione e percorso bobina. 2. Controlla in anteprima quali limiti riducono davvero la velocità. 3. Misura la portata stabile seguendo la procedura del produttore dello slicer o della macchina. 4. Cambia una variabile alla volta e usa incrementi prudenti. 5. Confronta superficie, dimensioni, massa, adesione fra layer e tempo effettivo. 6. Ripeti il test dopo cambi di materiale, ugello o componenti del percorso caldo. Se per sostenere più flusso serve aumentare la temperatura, resta entro intervalli e procedure dichiarati dal produttore. Una temperatura maggiore può alterare finitura, ponti, stringing e degradazione del materiale; non è una scorciatoia universale.
La velocità migliore è quella ripetibileLa velocità migliore è quella ripetibile
Un profilo da produzione deve descrivere macchina, firmware, ugello, materiale, lotto quando rilevante, condizioni e criteri di accettazione. Il massimo raggiunto in un breve benchmark non coincide necessariamente con il limite affidabile di una stampa lunga. Per componenti funzionali o critici servono inoltre prove specifiche: l'aspetto esterno non dimostra da solo prestazioni meccaniche. La scelta efficace nasce dal bilanciamento: movimento compatibile con la meccanica, portata compatibile con hotend e materiale, raffreddamento adatto alla geometria e qualità coerente con l'uso. È così che la velocità diventa produttività, invece di spostare il tempo risparmiato verso ristampe e scarti. Vuoi ridurre i tempi senza compromettere il risultato? [Contatta ADIVO](https://adivo.it/it/contatti) indicando stampante, ugello, materiale, profilo e tipo di componente: possiamo aiutarti a impostare un test rappresentativo o valutare la produzione del pezzo.Un profilo da produzione deve descrivere macchina, firmware, ugello, materiale, lotto quando rilevante, condizioni e criteri di accettazione. Il massimo raggiunto in un breve benchmark non coincide necessariamente con il limite affidabile di una stampa lunga. Per componenti funzionali o critici servono inoltre prove specifiche: l'aspetto esterno non dimostra da solo prestazioni meccaniche. La scelta efficace nasce dal bilanciamento: movimento compatibile con la meccanica, portata compatibile con hotend e materiale, raffreddamento adatto alla geometria e qualità coerente con l'uso. È così che la velocità diventa produttività, invece di spostare il tempo risparmiato verso ristampe e scarti. Vuoi ridurre i tempi senza compromettere il risultato? [Contatta ADIVO](https://adivo.it/it/contatti) indicando stampante, ugello, materiale, profilo e tipo di componente: possiamo aiutarti a impostare un test rappresentativo o valutare la produzione del pezzo.