Supporti nella stampa 3D FDM: come usarli senza rovinare il pezzoSupporti nella stampa 3D FDM: come usarli senza rovinare il pezzo
Orientamento, soglia degli sbalzi, interfaccia e distanza dal modello: un metodo pratico per creare supporti FDM stabili, rimovibili e meno invasivi.Orientamento, soglia degli sbalzi, interfaccia e distanza dal modello: un metodo pratico per creare supporti FDM stabili, rimovibili e meno invasivi.
Il supporto migliore è quello che il progetto evitaIl supporto migliore è quello che il progetto evita
Nella stampa 3D FDM ogni nuovo tratto di materiale deve appoggiarsi a quello sottostante oppure attraversare una distanza che la macchina riesca a stampare come ponte. Quando una parete sporge troppo, un dettaglio nasce nel vuoto o un ponte supera la capacità del profilo, lo slicer può aggiungere una struttura temporanea. Il supporto rende possibile la geometria, ma consuma materiale, allunga il ciclo e lascia una superficie diversa nel punto di contatto. Per questo non conviene iniziare attivando l'opzione automatica. Prima si valutano orientamento, suddivisione del modello e piccole modifiche al CAD. Solo dopo si genera il sostegno necessario. L'obiettivo non è stampare con zero supporti a ogni costo, ma usare il minimo compatibile con stabilità, funzione e finitura.Nella stampa 3D FDM ogni nuovo tratto di materiale deve appoggiarsi a quello sottostante oppure attraversare una distanza che la macchina riesca a stampare come ponte. Quando una parete sporge troppo, un dettaglio nasce nel vuoto o un ponte supera la capacità del profilo, lo slicer può aggiungere una struttura temporanea. Il supporto rende possibile la geometria, ma consuma materiale, allunga il ciclo e lascia una superficie diversa nel punto di contatto. Per questo non conviene iniziare attivando l'opzione automatica. Prima si valutano orientamento, suddivisione del modello e piccole modifiche al CAD. Solo dopo si genera il sostegno necessario. L'obiettivo non è stampare con zero supporti a ogni costo, ma usare il minimo compatibile con stabilità, funzione e finitura.
Orienta il pezzo partendo da funzione e superfici criticheOrienta il pezzo partendo da funzione e superfici critiche
Ruotare il modello cambia contemporaneamente quantità di supporto, direzione degli strati, area sul piano, precisione dei fori e qualità delle facce visibili. Una staffa può richiedere meno supporti appoggiata su un fianco, ma risultare più debole nella direzione del carico. Una superficie estetica rivolta verso il basso può mostrare i segni dell'interfaccia anche se la stampa riesce. Individua quindi tre elementi: zone che trasmettono il carico, quote di accoppiamento e superfici che devono restare pulite. Confronta almeno due orientamenti nell'anteprima dello slicer e osserva non soltanto i grammi stimati, ma anche altezza totale, punti di contatto e direzione delle linee. Se una geometria complessa può essere divisa lungo una superficie nascosta, due parti semplici unite dopo la stampa possono offrire un risultato migliore di un unico pezzo circondato da supporti.Ruotare il modello cambia contemporaneamente quantità di supporto, direzione degli strati, area sul piano, precisione dei fori e qualità delle facce visibili. Una staffa può richiedere meno supporti appoggiata su un fianco, ma risultare più debole nella direzione del carico. Una superficie estetica rivolta verso il basso può mostrare i segni dell'interfaccia anche se la stampa riesce. Individua quindi tre elementi: zone che trasmettono il carico, quote di accoppiamento e superfici che devono restare pulite. Confronta almeno due orientamenti nell'anteprima dello slicer e osserva non soltanto i grammi stimati, ma anche altezza totale, punti di contatto e direzione delle linee. Se una geometria complessa può essere divisa lungo una superficie nascosta, due parti semplici unite dopo la stampa possono offrire un risultato migliore di un unico pezzo circondato da supporti.
Sbalzo e ponte non sono la stessa cosaSbalzo e ponte non sono la stessa cosa
Uno sbalzo conserva un collegamento con la parete precedente, ma ogni linea si sposta verso l'esterno. Un ponte collega invece due appoggi attraversando uno spazio libero. Lo slicer può trattarli con velocità, flusso e ventilazione specifici. Un ponte corto e ben raffreddato può riuscire senza sostegno; coprirlo interamente con supporto aumenta materiale e punti da rifinire. La nota regola dei 45 gradi è soltanto un riferimento iniziale, non un limite universale. Materiale, altezza strato, larghezza di estrusione, raffreddamento e geometria cambiano la capacità reale. Prusa consiglia di calibrare i ponti con provini dedicati e di considerare velocità e flusso. Una prova che includa sbalzi progressivi e ponti di diverse lunghezze è più utile di un valore copiato da un profilo non verificato.Uno sbalzo conserva un collegamento con la parete precedente, ma ogni linea si sposta verso l'esterno. Un ponte collega invece due appoggi attraversando uno spazio libero. Lo slicer può trattarli con velocità, flusso e ventilazione specifici. Un ponte corto e ben raffreddato può riuscire senza sostegno; coprirlo interamente con supporto aumenta materiale e punti da rifinire. La nota regola dei 45 gradi è soltanto un riferimento iniziale, non un limite universale. Materiale, altezza strato, larghezza di estrusione, raffreddamento e geometria cambiano la capacità reale. Prusa consiglia di calibrare i ponti con provini dedicati e di considerare velocità e flusso. Una prova che includa sbalzi progressivi e ponti di diverse lunghezze è più utile di un valore copiato da un profilo non verificato.
Scegli tra supporti normali, aderenti e organiciScegli tra supporti normali, aderenti e organici
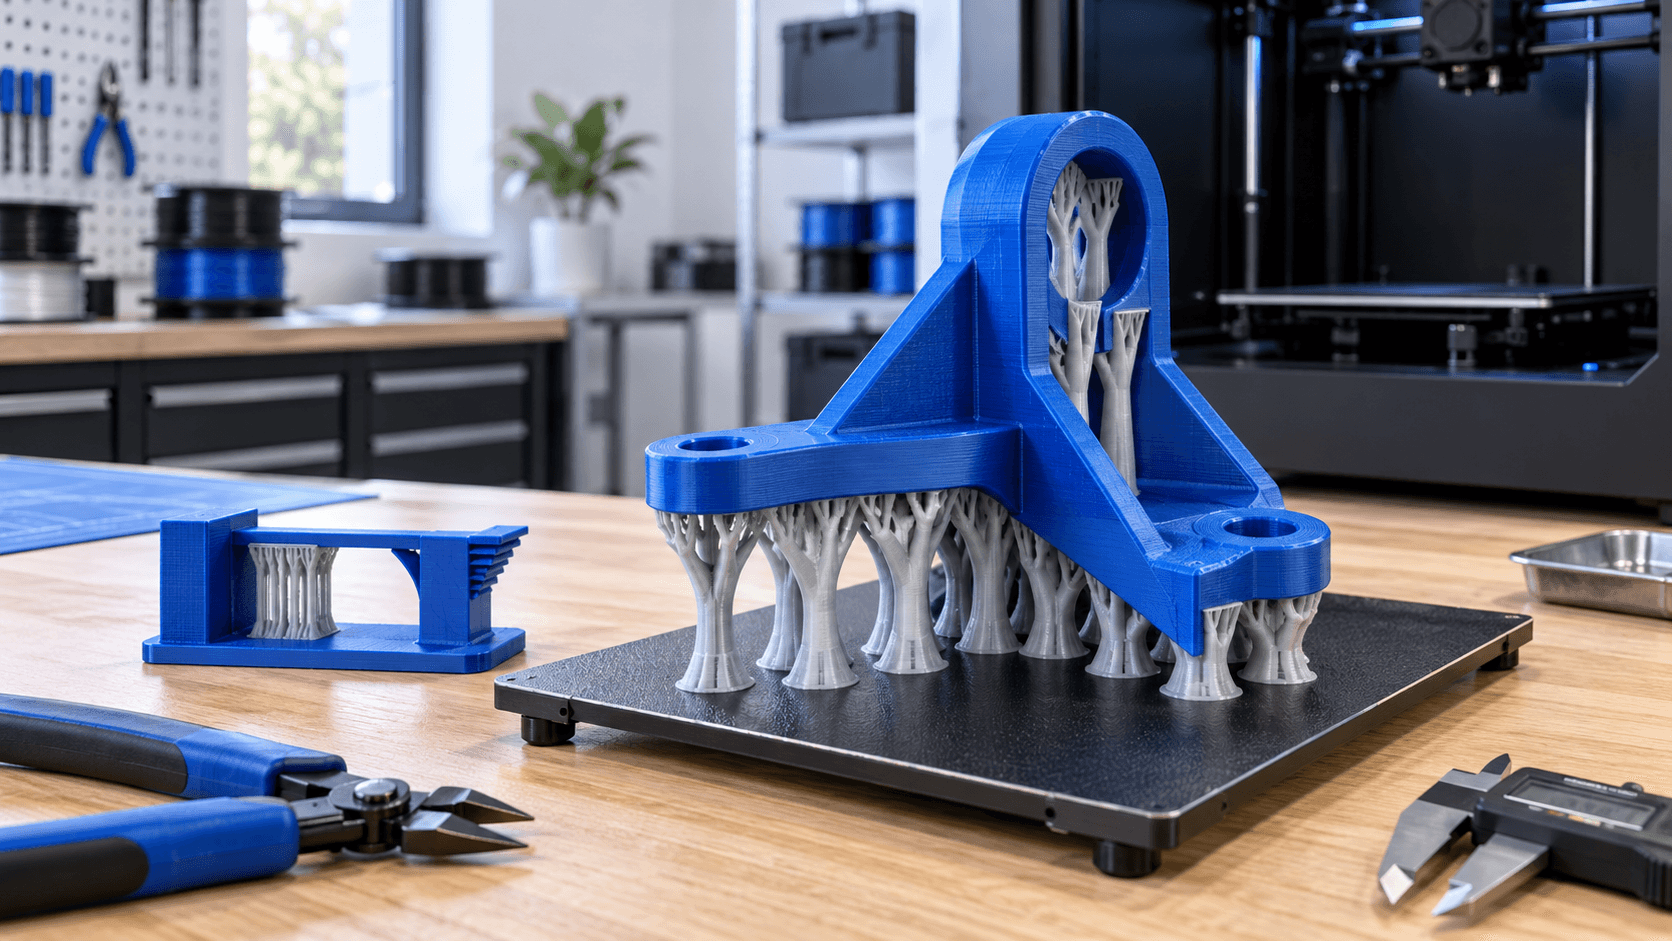
I supporti a griglia o rettilinei formano colonne regolari e sono adatti a zone ampie e relativamente piatte. Una struttura più fitta è stabile, ma richiede più tempo e può diventare difficile da rimuovere. I supporti aderenti seguono più da vicino la sagoma del modello e riducono parte del materiale superfluo. I supporti organici, o ad albero in altri slicer, ramificano dalla base verso i punti necessari. Possono essere efficaci per miniature, forme curve e dettagli distribuiti perché limitano i contatti e aggirano il modello. Non sono però automaticamente la scelta migliore per ogni parte: una grande superficie orizzontale può richiedere un'interfaccia uniforme, mentre rami troppo sottili o isolati possono oscillare. Controlla sempre base, percorso dei rami e rischio di collisione nell'anteprima.I supporti a griglia o rettilinei formano colonne regolari e sono adatti a zone ampie e relativamente piatte. Una struttura più fitta è stabile, ma richiede più tempo e può diventare difficile da rimuovere. I supporti aderenti seguono più da vicino la sagoma del modello e riducono parte del materiale superfluo. I supporti organici, o ad albero in altri slicer, ramificano dalla base verso i punti necessari. Possono essere efficaci per miniature, forme curve e dettagli distribuiti perché limitano i contatti e aggirano il modello. Non sono però automaticamente la scelta migliore per ogni parte: una grande superficie orizzontale può richiedere un'interfaccia uniforme, mentre rami troppo sottili o isolati possono oscillare. Controlla sempre base, percorso dei rami e rischio di collisione nell'anteprima.
Limita la generazione alle zone che servono davveroLimita la generazione alle zone che servono davvero
L'opzione "solo dal piano" evita che i supporti partano sopra il componente e riduce segni su superfici già stampate. Non raggiunge però cavità o mensole schermate. La modalità "ovunque" copre più casi, ma può riempire zone difficili da liberare. Enforcer, blocker e supporti dipinti permettono di intervenire localmente: si forza il sostegno sotto un dettaglio critico e lo si esclude dove un ponte è già stato validato. Questi strumenti non sostituiscono la verifica a strati. Scorri l'anteprima dal basso verso l'alto e cerca isole che iniziano nel vuoto, torri sottili, rami senza base sufficiente e supporti intrappolati. Osserva anche il percorso dell'ugello: un elemento alto e instabile può essere urtato durante gli spostamenti. Se serve, aumenta la stabilità con una base o un brim mirato, invece di densificare tutto il volume.L'opzione "solo dal piano" evita che i supporti partano sopra il componente e riduce segni su superfici già stampate. Non raggiunge però cavità o mensole schermate. La modalità "ovunque" copre più casi, ma può riempire zone difficili da liberare. Enforcer, blocker e supporti dipinti permettono di intervenire localmente: si forza il sostegno sotto un dettaglio critico e lo si esclude dove un ponte è già stato validato. Questi strumenti non sostituiscono la verifica a strati. Scorri l'anteprima dal basso verso l'alto e cerca isole che iniziano nel vuoto, torri sottili, rami senza base sufficiente e supporti intrappolati. Osserva anche il percorso dell'ugello: un elemento alto e instabile può essere urtato durante gli spostamenti. Se serve, aumenta la stabilità con una base o un brim mirato, invece di densificare tutto il volume.
Regola interfaccia e distanze come un compromessoRegola interfaccia e distanze come un compromesso
Le ultime linee del supporto formano l'interfaccia sotto il modello. Più è continua e vicina, più sostiene la faccia inferiore; allo stesso tempo può aderire troppo e rendere la rimozione aggressiva. Una distanza maggiore facilita il distacco, ma lascia al filamento più spazio per flettersi e peggiora la finitura. Anche la separazione laterale protegge le pareti: se è eccessiva non sostiene il bordo, se è minima può saldare la struttura al pezzo. Non esiste una distanza Z valida per ogni combinazione. Dipende da altezza strato, materiale, temperatura e precisione della macchina. Parti dal profilo ufficiale della stampante e modifica una sola variabile alla volta. Se la faccia è cadente ma il supporto si rimuove bene, valuta interfaccia e distanza; se si rompe durante la stampa, verifica invece base, schema, velocità e densità della struttura. Una superficie brutta non si corregge sempre aggiungendo più supporto.Le ultime linee del supporto formano l'interfaccia sotto il modello. Più è continua e vicina, più sostiene la faccia inferiore; allo stesso tempo può aderire troppo e rendere la rimozione aggressiva. Una distanza maggiore facilita il distacco, ma lascia al filamento più spazio per flettersi e peggiora la finitura. Anche la separazione laterale protegge le pareti: se è eccessiva non sostiene il bordo, se è minima può saldare la struttura al pezzo. Non esiste una distanza Z valida per ogni combinazione. Dipende da altezza strato, materiale, temperatura e precisione della macchina. Parti dal profilo ufficiale della stampante e modifica una sola variabile alla volta. Se la faccia è cadente ma il supporto si rimuove bene, valuta interfaccia e distanza; se si rompe durante la stampa, verifica invece base, schema, velocità e densità della struttura. Una superficie brutta non si corregge sempre aggiungendo più supporto.
Materiali diversi e supporti solubili richiedono controlloMateriali diversi e supporti solubili richiedono controllo
Con una macchina multimateriale è possibile stampare soltanto l'interfaccia con un materiale diverso o realizzare l'intero supporto in PVA, BVOH o altro materiale compatibile. L'interfaccia dedicata riduce il consumo del materiale speciale e può permettere un contatto più vicino. Servono però temperature compatibili, buona adesione tra i materiali, cambio utensile affidabile e volumi di spurgo corretti. I filamenti solubili sono spesso igroscopici e devono essere conservati secondo le indicazioni del produttore. Anche lo scioglimento e lo smaltimento dipendono dal materiale, dagli additivi e dalle regole locali: "solubile" non significa che qualsiasi residuo possa essere eliminato senza verifica. Per componenti dimensionali, una piccola prova di interfaccia è più economica di una stampa completa fallita dopo molte ore.Con una macchina multimateriale è possibile stampare soltanto l'interfaccia con un materiale diverso o realizzare l'intero supporto in PVA, BVOH o altro materiale compatibile. L'interfaccia dedicata riduce il consumo del materiale speciale e può permettere un contatto più vicino. Servono però temperature compatibili, buona adesione tra i materiali, cambio utensile affidabile e volumi di spurgo corretti. I filamenti solubili sono spesso igroscopici e devono essere conservati secondo le indicazioni del produttore. Anche lo scioglimento e lo smaltimento dipendono dal materiale, dagli additivi e dalle regole locali: "solubile" non significa che qualsiasi residuo possa essere eliminato senza verifica. Per componenti dimensionali, una piccola prova di interfaccia è più economica di una stampa completa fallita dopo molte ore.
Rimuovi i supporti senza trasformare la finitura in un rischioRimuovi i supporti senza trasformare la finitura in un rischio
Lascia raffreddare il pezzo e segui le indicazioni del materiale. Parti dalle strutture esterne più accessibili, poi usa tronchesi a taglio raso o pinze dedicate sui punti resistenti. Non torcere una parete sottile per liberare un ramo interno. I frammenti possono essere taglienti e saltare durante il distacco: proteggi gli occhi e orienta utensile e pezzo lontano dal corpo. Controlla infine la parte con luce radente. Registra zone segnate, supporti difficili da raggiungere e quote alterate, poi correggi CAD, orientamento o profilo. ADIVO può verificare la stampabilità del modello, preparare supporti e orientamento e produrre un campione FDM prima della serie. Invia file, materiale, quantità, superfici critiche e uso previsto: sono le informazioni necessarie per scegliere il compromesso corretto tra stabilità, finitura e tempo macchina.Lascia raffreddare il pezzo e segui le indicazioni del materiale. Parti dalle strutture esterne più accessibili, poi usa tronchesi a taglio raso o pinze dedicate sui punti resistenti. Non torcere una parete sottile per liberare un ramo interno. I frammenti possono essere taglienti e saltare durante il distacco: proteggi gli occhi e orienta utensile e pezzo lontano dal corpo. Controlla infine la parte con luce radente. Registra zone segnate, supporti difficili da raggiungere e quote alterate, poi correggi CAD, orientamento o profilo. ADIVO può verificare la stampabilità del modello, preparare supporti e orientamento e produrre un campione FDM prima della serie. Invia file, materiale, quantità, superfici critiche e uso previsto: sono le informazioni necessarie per scegliere il compromesso corretto tra stabilità, finitura e tempo macchina.