Stampa 3D a resina: lavaggio e post-curing senza erroriStampa 3D a resina: lavaggio e post-curing senza errori
Dalla rimozione dal piatto alla polimerizzazione finale: un flusso pratico per lavare, asciugare e post-curare parti in resina con più controllo e sicurezza.Dalla rimozione dal piatto alla polimerizzazione finale: un flusso pratico per lavare, asciugare e post-curare parti in resina con più controllo e sicurezza.
La stampa finisce, il processo noLa stampa finisce, il processo no
Quando il piatto sale, una parte in resina non è ancora pronta per essere toccata, montata o consegnata. Sulla superficie resta materiale liquido; inoltre, molte resine raggiungono le proprietà finali solo dopo lavaggio, asciugatura e post-polimerizzazione. Saltare o improvvisare queste fasi può lasciare zone appiccicose, aloni, dettagli impastati oppure un pezzo fragile e deformato. Non esiste però una ricetta universale. Formulazione, colore, geometria, spessore e applicazione cambiano solvente, durata e temperatura richiesti. La sequenza corretta parte sempre dalle istruzioni della resina e dalla relativa scheda di sicurezza, o SDS. I minuti riportati in questa guida non sostituiscono i parametri del produttore: l'obiettivo è costruire un metodo controllabile.Quando il piatto sale, una parte in resina non è ancora pronta per essere toccata, montata o consegnata. Sulla superficie resta materiale liquido; inoltre, molte resine raggiungono le proprietà finali solo dopo lavaggio, asciugatura e post-polimerizzazione. Saltare o improvvisare queste fasi può lasciare zone appiccicose, aloni, dettagli impastati oppure un pezzo fragile e deformato. Non esiste però una ricetta universale. Formulazione, colore, geometria, spessore e applicazione cambiano solvente, durata e temperatura richiesti. La sequenza corretta parte sempre dalle istruzioni della resina e dalla relativa scheda di sicurezza, o SDS. I minuti riportati in questa guida non sostituiscono i parametri del produttore: l'obiettivo è costruire un metodo controllabile.
Prepara una zona sporca e una zona pulitaPrepara una zona sporca e una zona pulita
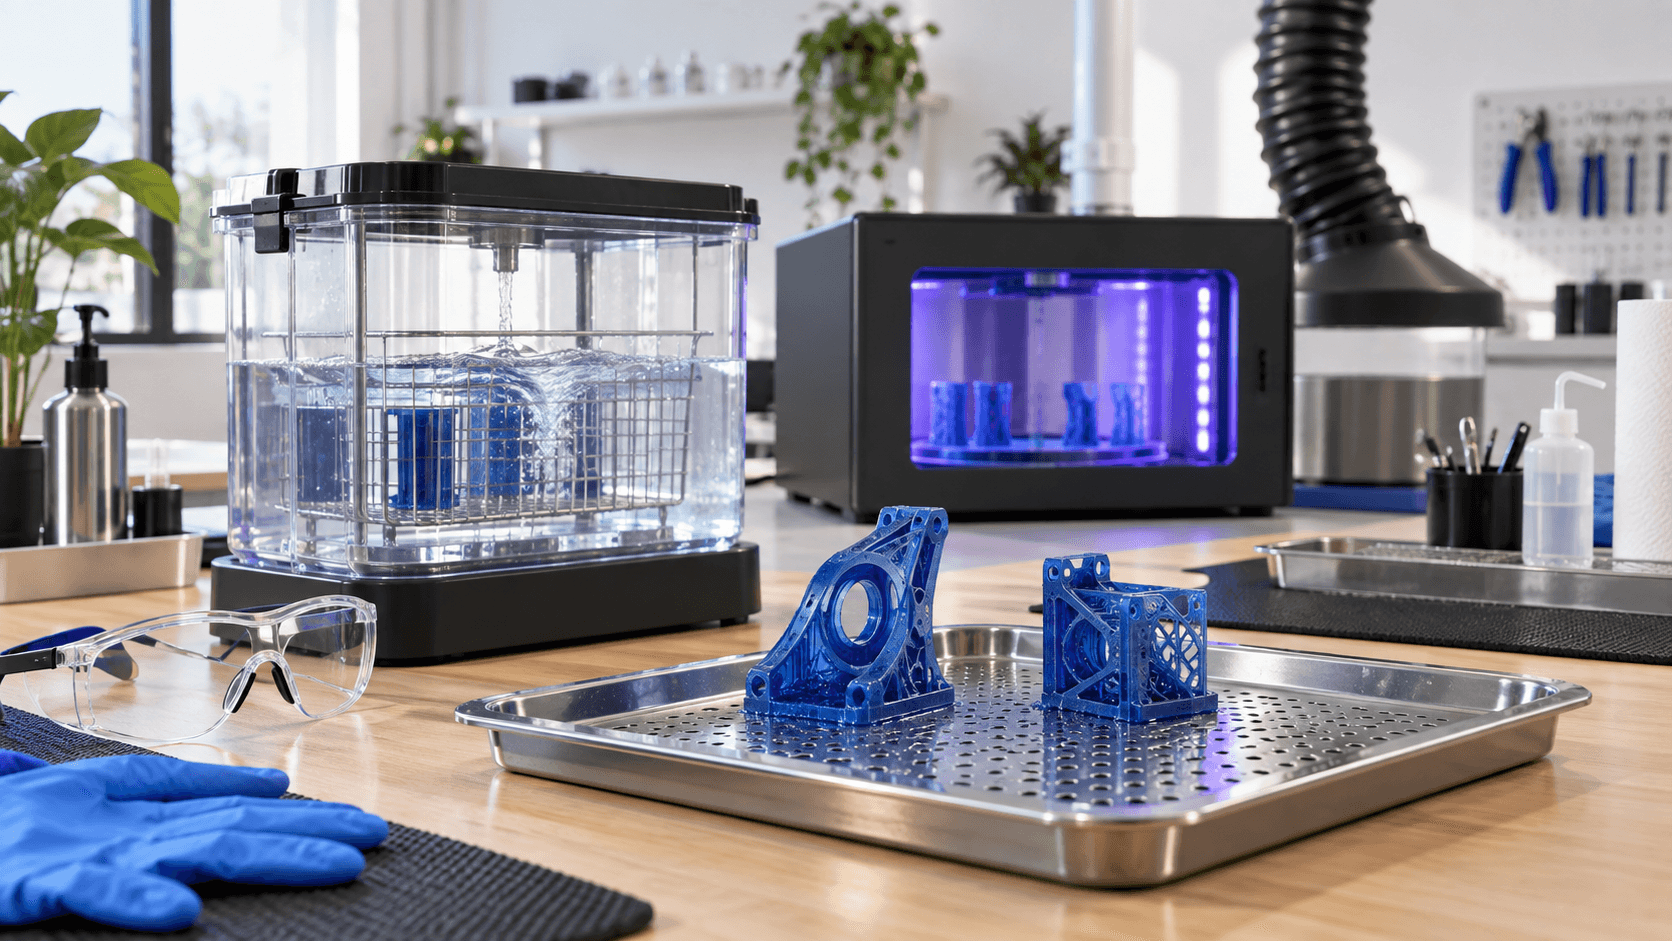
Organizza il banco prima di aprire la stampante. Nella zona sporca colloca un vassoio con bordo, carta assorbente compatibile, strumenti dedicati e contenitori chiusi ed etichettati. La zona pulita servirà per asciugatura, ispezione e curing. Questa separazione limita il trasferimento di resina su maniglie, interruttori e oggetti comuni. Usa i dispositivi indicati nella SDS, normalmente guanti monouso idonei e protezione degli occhi, e garantisci la ventilazione richiesta. L'alcol isopropilico è volatile e infiammabile: va tenuto lontano da fiamme, scintille e fonti di calore, in un recipiente compatibile e chiuso quando non viene usato. Bambini, animali, alimenti e bevande devono restare fuori dall'area di lavoro.Organizza il banco prima di aprire la stampante. Nella zona sporca colloca un vassoio con bordo, carta assorbente compatibile, strumenti dedicati e contenitori chiusi ed etichettati. La zona pulita servirà per asciugatura, ispezione e curing. Questa separazione limita il trasferimento di resina su maniglie, interruttori e oggetti comuni. Usa i dispositivi indicati nella SDS, normalmente guanti monouso idonei e protezione degli occhi, e garantisci la ventilazione richiesta. L'alcol isopropilico è volatile e infiammabile: va tenuto lontano da fiamme, scintille e fonti di calore, in un recipiente compatibile e chiuso quando non viene usato. Bambini, animali, alimenti e bevande devono restare fuori dall'area di lavoro.
Lascia sgocciolare e recupera la resina utileLascia sgocciolare e recupera la resina utile
Prima del lavaggio inclina il piatto sopra la vasca, secondo le istruzioni della macchina, e lascia ricadere la resina in eccesso. Un tempo di sgocciolamento adeguato riduce la contaminazione del bagno e il consumo di solvente. Per modelli cavi, orienta i fori di drenaggio in modo che il liquido non rimanga intrappolato; verifica che il progetto abbia aperture sufficienti già in fase di preparazione. Rimuovi il pezzo con l'utensile previsto, lavorando sul vassoio e senza dirigere la lama verso il corpo. I supporti possono essere tolti prima o dopo il curing a seconda del materiale, della geometria e della finitura cercata. Da "morbidi" spesso si tagliano più facilmente, ma una rimozione frettolosa può strappare bordi o lasciare crateri.Prima del lavaggio inclina il piatto sopra la vasca, secondo le istruzioni della macchina, e lascia ricadere la resina in eccesso. Un tempo di sgocciolamento adeguato riduce la contaminazione del bagno e il consumo di solvente. Per modelli cavi, orienta i fori di drenaggio in modo che il liquido non rimanga intrappolato; verifica che il progetto abbia aperture sufficienti già in fase di preparazione. Rimuovi il pezzo con l'utensile previsto, lavorando sul vassoio e senza dirigere la lama verso il corpo. I supporti possono essere tolti prima o dopo il curing a seconda del materiale, della geometria e della finitura cercata. Da "morbidi" spesso si tagliano più facilmente, ma una rimozione frettolosa può strappare bordi o lasciare crateri.
Lava con il liquido previsto dal produttoreLava con il liquido previsto dal produttore
Il bagno serve a rimuovere la resina non polimerizzata dalla superficie, non a curare il pezzo. Per molte resine si usa IPA, per altre un detergente specifico o acqua. La scritta "lavabile in acqua" non rende innocui né la resina né il liquido usato: l'acqua di lavaggio contiene residui e non va versata nel lavandino. Va raccolta e gestita secondo SDS e regole locali, come gli altri rifiuti contaminati. Un processo a due vasche aiuta a mantenere stabile il risultato: il primo bagno rimuove la maggior parte del materiale, il secondo, più pulito, rifinisce la superficie. Muovi o agita il liquido con l'attrezzatura prevista, controllando cavità, fori ciechi e zone sotto i supporti. Prolungare il bagno "per sicurezza" non è sempre meglio: alcuni materiali assorbono solvente, si gonfiano o sviluppano microfessure. Rispetta quindi la finestra indicata per quella precisa resina.Il bagno serve a rimuovere la resina non polimerizzata dalla superficie, non a curare il pezzo. Per molte resine si usa IPA, per altre un detergente specifico o acqua. La scritta "lavabile in acqua" non rende innocui né la resina né il liquido usato: l'acqua di lavaggio contiene residui e non va versata nel lavandino. Va raccolta e gestita secondo SDS e regole locali, come gli altri rifiuti contaminati. Un processo a due vasche aiuta a mantenere stabile il risultato: il primo bagno rimuove la maggior parte del materiale, il secondo, più pulito, rifinisce la superficie. Muovi o agita il liquido con l'attrezzatura prevista, controllando cavità, fori ciechi e zone sotto i supporti. Prolungare il bagno "per sicurezza" non è sempre meglio: alcuni materiali assorbono solvente, si gonfiano o sviluppano microfessure. Rispetta quindi la finestra indicata per quella precisa resina.
Asciuga completamente e poi ispezionaAsciuga completamente e poi ispeziona
Dopo il lavaggio lascia evaporare tutto il solvente in un'area ventilata e protetta dalla luce UV. Formlabs raccomanda che le parti siano completamente asciutte prima del post-curing; solvente o resina residua possono produrre macchie, superficie lucida irregolare e contaminazione della camera. Per geometrie cave, ruota il pezzo e controlla che non rimangano sacche liquide. Ispeziona con luce uniforme. La superficie dovrebbe apparire omogenea e non presentare zone bagnate o lucide dovute a resina libera. Se un'area resta appiccicosa dopo l'asciugatura, non compensare subito con più UV: può indicare bagno saturo, lavaggio incompleto o liquido intrappolato. Ripeti localmente il lavaggio con soluzione pulita, se compatibile con le istruzioni, poi asciuga di nuovo.Dopo il lavaggio lascia evaporare tutto il solvente in un'area ventilata e protetta dalla luce UV. Formlabs raccomanda che le parti siano completamente asciutte prima del post-curing; solvente o resina residua possono produrre macchie, superficie lucida irregolare e contaminazione della camera. Per geometrie cave, ruota il pezzo e controlla che non rimangano sacche liquide. Ispeziona con luce uniforme. La superficie dovrebbe apparire omogenea e non presentare zone bagnate o lucide dovute a resina libera. Se un'area resta appiccicosa dopo l'asciugatura, non compensare subito con più UV: può indicare bagno saturo, lavaggio incompleto o liquido intrappolato. Ripeti localmente il lavaggio con soluzione pulita, se compatibile con le istruzioni, poi asciuga di nuovo.
Post-cura con parametri specificiPost-cura con parametri specifici
Il post-curing completa la reazione avviata in stampa e consente a molte resine di avvicinarsi alle proprietà meccaniche dichiarate. Lunghezza d'onda, tempo e temperatura devono essere quelli raccomandati per marca, famiglia e versione del materiale. Una camera con piatto rotante aiuta l'uniformità, ma basi, cavità e superfici schermate possono richiedere un riposizionamento. Più esposizione non equivale automaticamente a un pezzo migliore. Un ciclo eccessivo può cambiare colore o comportamento del materiale; uno insufficiente può lasciare proprietà non stabilizzate. Per componenti tecnici annota resina, lotto, stampante, profilo, lavaggio, tempo di asciugatura e ciclo UV. Se il pezzo ha funzione strutturale, contatto con pelle, uso medicale o altri requisiti regolati, segui esclusivamente il processo qualificato dal produttore e valida l'applicazione.Il post-curing completa la reazione avviata in stampa e consente a molte resine di avvicinarsi alle proprietà meccaniche dichiarate. Lunghezza d'onda, tempo e temperatura devono essere quelli raccomandati per marca, famiglia e versione del materiale. Una camera con piatto rotante aiuta l'uniformità, ma basi, cavità e superfici schermate possono richiedere un riposizionamento. Più esposizione non equivale automaticamente a un pezzo migliore. Un ciclo eccessivo può cambiare colore o comportamento del materiale; uno insufficiente può lasciare proprietà non stabilizzate. Per componenti tecnici annota resina, lotto, stampante, profilo, lavaggio, tempo di asciugatura e ciclo UV. Se il pezzo ha funzione strutturale, contatto con pelle, uso medicale o altri requisiti regolati, segui esclusivamente il processo qualificato dal produttore e valida l'applicazione.
Riconosci gli errori dal risultatoRiconosci gli errori dal risultato
Una superficie appiccicosa dopo il ciclo può nascere da solvente saturo, lavaggio insufficiente, asciugatura incompleta o UV che non raggiunge una zona. Una patina biancastra è spesso associata a residui lasciati asciugare o curare sulla parte. Dettagli arrotondati possono indicare resina rimasta nelle cavità; crepe sottili possono essere favorite da un'esposizione al solvente troppo lunga. Deformazioni durante il curing richiedono invece di verificare supporto del pezzo, temperatura e spessori. Correggi una variabile alla volta. Sostituire contemporaneamente liquido, tempi e intensità cancella la causa. Un piccolo coupon stampato insieme al componente permette di confrontare finitura e rigidità tra cicli senza rischiare subito il pezzo finale.Una superficie appiccicosa dopo il ciclo può nascere da solvente saturo, lavaggio insufficiente, asciugatura incompleta o UV che non raggiunge una zona. Una patina biancastra è spesso associata a residui lasciati asciugare o curare sulla parte. Dettagli arrotondati possono indicare resina rimasta nelle cavità; crepe sottili possono essere favorite da un'esposizione al solvente troppo lunga. Deformazioni durante il curing richiedono invece di verificare supporto del pezzo, temperatura e spessori. Correggi una variabile alla volta. Sostituire contemporaneamente liquido, tempi e intensità cancella la causa. Un piccolo coupon stampato insieme al componente permette di confrontare finitura e rigidità tra cicli senza rischiare subito il pezzo finale.
Gestisci consumabili e rifiuti come materiali contaminatiGestisci consumabili e rifiuti come materiali contaminati
Solvente, acqua di lavaggio, carta, guanti e filtri entrati in contatto con resina liquida richiedono gestione coerente con SDS e normativa locale. Non dare per scontato che esporre un contenitore pieno al sole renda automaticamente smaltibile il contenuto: volumi, solventi infiammabili e residui richiedono procedure specifiche. Conserva i rifiuti in contenitori compatibili, chiusi ed etichettati e conferiscili tramite il circuito autorizzato previsto sul territorio. ADIVO può supportarti nella scelta del materiale, nella preparazione del modello e nella definizione di un ciclo ripetibile di stampa e post-processing. Invia il file 3D, la quantità e l'uso previsto: valuteremo insieme geometria, finitura e requisiti del componente prima di produrre la serie.Solvente, acqua di lavaggio, carta, guanti e filtri entrati in contatto con resina liquida richiedono gestione coerente con SDS e normativa locale. Non dare per scontato che esporre un contenitore pieno al sole renda automaticamente smaltibile il contenuto: volumi, solventi infiammabili e residui richiedono procedure specifiche. Conserva i rifiuti in contenitori compatibili, chiusi ed etichettati e conferiscili tramite il circuito autorizzato previsto sul territorio. ADIVO può supportarti nella scelta del materiale, nella preparazione del modello e nella definizione di un ciclo ripetibile di stampa e post-processing. Invia il file 3D, la quantità e l'uso previsto: valuteremo insieme geometria, finitura e requisiti del componente prima di produrre la serie.