Esposizione nella stampa 3D a resina: calibrare dettaglio e precisioneEsposizione nella stampa 3D a resina: calibrare dettaglio e precisione
Un tempo copiato da internet non basta. Impara a calibrare l'esposizione della resina distinguendo dettagli mancanti, fori chiusi e problemi di processo.Un tempo copiato da internet non basta. Impara a calibrare l'esposizione della resina distinguendo dettagli mancanti, fori chiusi e problemi di processo.
Perché l'esposizione decide più del semplice successo di stampaPerché l'esposizione decide più del semplice successo di stampa
Nella stampa 3D a resina, ogni immagine di layer riceve energia luminosa per solidificare il materiale. Nei sistemi MSLA e DLP lo slicer esprime spesso il parametro come tempo di esposizione; altri sistemi controllano direttamente una dose energetica. Il valore influenza formazione dei dettagli, dimensioni, robustezza del pezzo durante il distacco e affidabilità dei supporti. Troppa poca esposizione può lasciare elementi fragili o incompleti. Troppa esposizione può allargare le zone polimerizzate oltre il contorno desiderato, chiudere piccoli fori e unire dettagli vicini. Il punto corretto non è quindi il massimo valore che fa aderire il pezzo, ma un equilibrio verificato sulla geometria che interessa. Un provino riuscito non rende universale il profilo. Macchina, sorgente luminosa, film della vasca, resina, pigmento, temperatura, altezza layer e condizioni operative formano un unico processo.Nella stampa 3D a resina, ogni immagine di layer riceve energia luminosa per solidificare il materiale. Nei sistemi MSLA e DLP lo slicer esprime spesso il parametro come tempo di esposizione; altri sistemi controllano direttamente una dose energetica. Il valore influenza formazione dei dettagli, dimensioni, robustezza del pezzo durante il distacco e affidabilità dei supporti. Troppa poca esposizione può lasciare elementi fragili o incompleti. Troppa esposizione può allargare le zone polimerizzate oltre il contorno desiderato, chiudere piccoli fori e unire dettagli vicini. Il punto corretto non è quindi il massimo valore che fa aderire il pezzo, ma un equilibrio verificato sulla geometria che interessa. Un provino riuscito non rende universale il profilo. Macchina, sorgente luminosa, film della vasca, resina, pigmento, temperatura, altezza layer e condizioni operative formano un unico processo.
Perché non conviene copiare un tempo trovato onlinePerché non conviene copiare un tempo trovato online
Due stampanti possono usare resine dichiarate compatibili con la stessa lunghezza d'onda e richiedere impostazioni diverse. Potenza, uniformità e stato dello schermo o del proiettore cambiano la dose ricevuta. Anche versioni diverse della stessa resina possono avere formulazioni o pigmentazioni differenti. Prusa richiede di calibrare la resina per la specifica altezza layer e ricorda che pigmento e viscosità influenzano la penetrazione della luce. Formlabs distingue esposizione, irradiance e tempo: un sistema con irradiance maggiore può raggiungere la dose necessaria in meno tempo. Per questo un numero privo di stampante, materiale e layer height non è una ricetta affidabile. Parti dal profilo ufficiale del produttore della resina o della macchina. Se la combinazione non è validata, usa il valore solo come punto iniziale e applica una procedura di calibrazione compatibile con il modello.Due stampanti possono usare resine dichiarate compatibili con la stessa lunghezza d'onda e richiedere impostazioni diverse. Potenza, uniformità e stato dello schermo o del proiettore cambiano la dose ricevuta. Anche versioni diverse della stessa resina possono avere formulazioni o pigmentazioni differenti. Prusa richiede di calibrare la resina per la specifica altezza layer e ricorda che pigmento e viscosità influenzano la penetrazione della luce. Formlabs distingue esposizione, irradiance e tempo: un sistema con irradiance maggiore può raggiungere la dose necessaria in meno tempo. Per questo un numero privo di stampante, materiale e layer height non è una ricetta affidabile. Parti dal profilo ufficiale del produttore della resina o della macchina. Se la combinazione non è validata, usa il valore solo come punto iniziale e applica una procedura di calibrazione compatibile con il modello.
Layer normali e base non svolgono lo stesso compitoLayer normali e base non svolgono lo stesso compito
I primi layer, spesso chiamati bottom o burn-in, ricevono normalmente un trattamento diverso per ancorare la stampa alla piattaforma. Numero e esposizione iniziale non devono essere confusi con i layer normali che costruiscono il pezzo. Aumentare indiscriminatamente la base può rendere difficile il distacco, accentuare l'allargamento inferiore e sollecitare pezzo o attrezzatura. Se il modello non aderisce, controlla anche livellamento, pulizia della piattaforma, film della vasca, orientamento, area della sezione e parametri di movimento. L'adesione insufficiente non prova da sola che il tempo normale sia basso. Allo stesso modo, un raft saldissimo non dimostra che i dettagli siano esposti correttamente. Mantieni inizialmente i parametri base del preset e calibra prima i layer normali con il test previsto dal costruttore. Modifica la base solo quando la diagnosi mostra un problema specifico.I primi layer, spesso chiamati bottom o burn-in, ricevono normalmente un trattamento diverso per ancorare la stampa alla piattaforma. Numero e esposizione iniziale non devono essere confusi con i layer normali che costruiscono il pezzo. Aumentare indiscriminatamente la base può rendere difficile il distacco, accentuare l'allargamento inferiore e sollecitare pezzo o attrezzatura. Se il modello non aderisce, controlla anche livellamento, pulizia della piattaforma, film della vasca, orientamento, area della sezione e parametri di movimento. L'adesione insufficiente non prova da sola che il tempo normale sia basso. Allo stesso modo, un raft saldissimo non dimostra che i dettagli siano esposti correttamente. Mantieni inizialmente i parametri base del preset e calibra prima i layer normali con il test previsto dal costruttore. Modifica la base solo quando la diagnosi mostra un problema specifico.
Come riconoscere sottoesposizione e sovraesposizioneCome riconoscere sottoesposizione e sovraesposizione
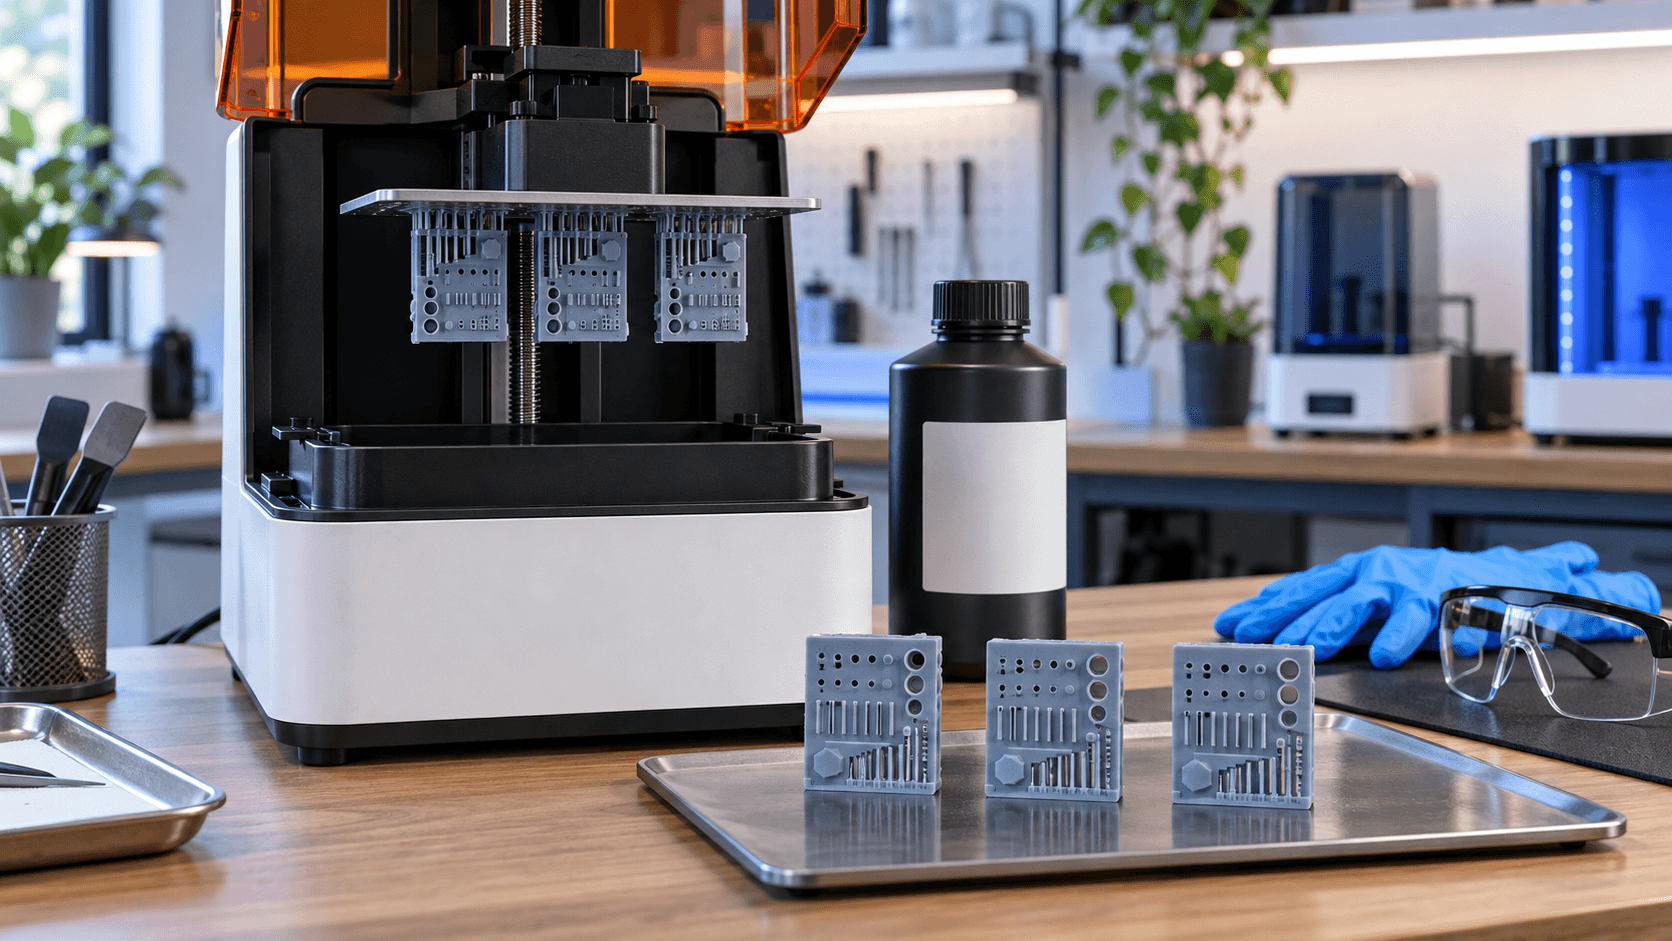
In un provino ben progettato bisogna confrontare elementi positivi e negativi: pin, pareti, rilievi, incisioni, fori, fessure e accoppiamenti. Prusa spiega che la geometria tende a crescere aumentando l'esposizione: dettagli mancanti possono richiedere più energia, mentre fori sottili completamente chiusi suggeriscono di ridurla. La sottoesposizione può produrre pin assenti, bordi deboli, scritte incomplete o parti che cedono durante il distacco. La sovraesposizione può gonfiare rilievi, riempire vuoti e fondere elementi separati. Nessun singolo segnale è decisivo: supporti insufficienti, resina non omogenea, temperatura fuori intervallo o film danneggiato possono imitare alcuni difetti. Valuta il provino dopo lavaggio e preparazione coerenti con la scheda del materiale. Confrontare un campione ancora coperto di resina liquida con uno pulito altera la lettura dei piccoli dettagli. Per misure dimensionali, usa sempre la stessa procedura di finitura prevista per il pezzo finale.In un provino ben progettato bisogna confrontare elementi positivi e negativi: pin, pareti, rilievi, incisioni, fori, fessure e accoppiamenti. Prusa spiega che la geometria tende a crescere aumentando l'esposizione: dettagli mancanti possono richiedere più energia, mentre fori sottili completamente chiusi suggeriscono di ridurla. La sottoesposizione può produrre pin assenti, bordi deboli, scritte incomplete o parti che cedono durante il distacco. La sovraesposizione può gonfiare rilievi, riempire vuoti e fondere elementi separati. Nessun singolo segnale è decisivo: supporti insufficienti, resina non omogenea, temperatura fuori intervallo o film danneggiato possono imitare alcuni difetti. Valuta il provino dopo lavaggio e preparazione coerenti con la scheda del materiale. Confrontare un campione ancora coperto di resina liquida con uno pulito altera la lettura dei piccoli dettagli. Per misure dimensionali, usa sempre la stessa procedura di finitura prevista per il pezzo finale.
Una calibrazione utile cambia una variabile alla voltaUna calibrazione utile cambia una variabile alla volta
Usa il file di calibrazione fornito per la stampante o uno strumento dello slicer che suddivide la piattaforma in aree con esposizioni diverse. Il manuale Anycubic Photon P1, per esempio, descrive una funzione che applica un incremento di tempo a ciascuna zona. Prusa propone analogamente serie di oggetti esposti con valori progressivi. Procedi così: 1. Identifica esattamente stampante, resina, versione, layer height e profilo iniziale. 2. Omogeneizza il materiale secondo istruzioni, senza introdurre bolle inutili. 3. Verifica piattaforma, vasca e film; rimuovi residui di stampe precedenti. 4. Stampa un intervallo ampio con il test ufficiale compatibile. 5. Seleziona la zona migliore confrontando pieni, vuoti e dimensioni. 6. Ripeti intorno al valore scelto con passi più piccoli. 7. Salva un nuovo preset con nome, data e condizioni del test. Non cambiare contemporaneamente esposizione, lift speed, altezza layer e compensazioni dimensionali. Se il risultato migliora, non saprai quale modifica lo ha prodotto; se peggiora, la diagnosi diventa ancora più difficile.Usa il file di calibrazione fornito per la stampante o uno strumento dello slicer che suddivide la piattaforma in aree con esposizioni diverse. Il manuale Anycubic Photon P1, per esempio, descrive una funzione che applica un incremento di tempo a ciascuna zona. Prusa propone analogamente serie di oggetti esposti con valori progressivi. Procedi così: 1. Identifica esattamente stampante, resina, versione, layer height e profilo iniziale. 2. Omogeneizza il materiale secondo istruzioni, senza introdurre bolle inutili. 3. Verifica piattaforma, vasca e film; rimuovi residui di stampe precedenti. 4. Stampa un intervallo ampio con il test ufficiale compatibile. 5. Seleziona la zona migliore confrontando pieni, vuoti e dimensioni. 6. Ripeti intorno al valore scelto con passi più piccoli. 7. Salva un nuovo preset con nome, data e condizioni del test. Non cambiare contemporaneamente esposizione, lift speed, altezza layer e compensazioni dimensionali. Se il risultato migliora, non saprai quale modifica lo ha prodotto; se peggiora, la diagnosi diventa ancora più difficile.
Temperatura, viscosità e stato della vasca contanoTemperatura, viscosità e stato della vasca contano
La temperatura cambia reattività e viscosità della resina. Formlabs segnala che variazioni termiche possono modificare qualità, precisione e affidabilità. Lavora nell'intervallo dichiarato dal produttore e lascia stabilizzare materiale e macchina. Non improvvisare riscaldatori o temperature fuori specifica. Pigmenti e cariche possono depositarsi durante lo stoccaggio. Segui il metodo di miscelazione indicato, evita utensili che possano graffiare il film e filtra la resina quando la procedura lo richiede. Una vasca con residui induriti o film opacizzato riduce la qualità del test e può danneggiare lo schermo durante il movimento della piattaforma. Ricalibra quando cambi resina, colore, altezza layer, macchina o componente ottico rilevante. Anche un aggiornamento del profilo può giustificare un controllo. Per lavori ripetibili, registra lotto, temperatura e risultato del provino invece di affidarti al nome generico del materiale.La temperatura cambia reattività e viscosità della resina. Formlabs segnala che variazioni termiche possono modificare qualità, precisione e affidabilità. Lavora nell'intervallo dichiarato dal produttore e lascia stabilizzare materiale e macchina. Non improvvisare riscaldatori o temperature fuori specifica. Pigmenti e cariche possono depositarsi durante lo stoccaggio. Segui il metodo di miscelazione indicato, evita utensili che possano graffiare il film e filtra la resina quando la procedura lo richiede. Una vasca con residui induriti o film opacizzato riduce la qualità del test e può danneggiare lo schermo durante il movimento della piattaforma. Ricalibra quando cambi resina, colore, altezza layer, macchina o componente ottico rilevante. Anche un aggiornamento del profilo può giustificare un controllo. Per lavori ripetibili, registra lotto, temperatura e risultato del provino invece di affidarti al nome generico del materiale.
Precisione dimensionale e qualità visiva non coincidono semprePrecisione dimensionale e qualità visiva non coincidono sempre
Il campione esteticamente più nitido non è necessariamente quello più accurato. Misura fori, spessori e distanze con strumenti adeguati e confrontali con il modello. Se il software offre compensazioni XY o boundary offset, applicale solo dopo aver stabilizzato esposizione e processo; altrimenti una compensazione può nascondere un profilo errato. Per parti funzionali, dentali, medicali o soggette a requisiti, usa esclusivamente materiali, macchine e procedure validate per l'applicazione. Un test generico non certifica prestazioni, biocompatibilità o tolleranze.Il campione esteticamente più nitido non è necessariamente quello più accurato. Misura fori, spessori e distanze con strumenti adeguati e confrontali con il modello. Se il software offre compensazioni XY o boundary offset, applicale solo dopo aver stabilizzato esposizione e processo; altrimenti una compensazione può nascondere un profilo errato. Per parti funzionali, dentali, medicali o soggette a requisiti, usa esclusivamente materiali, macchine e procedure validate per l'applicazione. Un test generico non certifica prestazioni, biocompatibilità o tolleranze.
Sicurezza durante ogni provaSicurezza durante ogni prova
La resina liquida richiede procedure e dispositivi indicati nella scheda di sicurezza: guanti compatibili, protezione degli occhi, ventilazione e gestione corretta di utensili, solventi e rifiuti. Evita il contatto cutaneo e non esporre intenzionalmente resina o solventi a fiamme e fonti di calore. Cura e smaltisci residui solo secondo istruzioni del produttore e regole locali. Una calibrazione breve può produrre molti piccoli campioni. Pianifica contenitori, superficie protetta e pulizia prima di iniziare, così il confronto tecnico non crea contaminazione della postazione. Vuoi validare una resina o preparare un profilo per una piccola serie? [Contatta ADIVO](https://adivo.it/it/contatti) indicando stampante, resina, layer height, provino e difetto osservato: possiamo aiutarti a impostare un confronto controllato o valutare la produzione del componente.La resina liquida richiede procedure e dispositivi indicati nella scheda di sicurezza: guanti compatibili, protezione degli occhi, ventilazione e gestione corretta di utensili, solventi e rifiuti. Evita il contatto cutaneo e non esporre intenzionalmente resina o solventi a fiamme e fonti di calore. Cura e smaltisci residui solo secondo istruzioni del produttore e regole locali. Una calibrazione breve può produrre molti piccoli campioni. Pianifica contenitori, superficie protetta e pulizia prima di iniziare, così il confronto tecnico non crea contaminazione della postazione. Vuoi validare una resina o preparare un profilo per una piccola serie? [Contatta ADIVO](https://adivo.it/it/contatti) indicando stampante, resina, layer height, provino e difetto osservato: possiamo aiutarti a impostare un confronto controllato o valutare la produzione del componente.